


Inspección de pasta de soldadura (SPI): mide la pasta de soldadura impresa en una placa de circuito tras la impresión con plantilla, normalmente antes de la colocación de los componentes. Un sistema SPI 3D puede evaluar propiedades como la altura del depósito, el área, el volumen y la posición. El objetivo es identificar las condiciones de impresión que requieren atención antes de que la placa continúe en el proceso de ensamblaje.
La parte difícil es interpretar el resultado. Una magnitud medida, una regla de inspección y una decisión de proceso son tres cosas distintas. Un valor de volumen indica qué cantidad de pasta ha medido el sistema con respecto a su referencia. Por sí solo, ese valor no demuestra que una unión será aceptable tras la refusión. Esta guía separa esas decisiones y ofrece una estructura práctica de informe para analizar un problema de impresión.
Dónde corresponde la inspección de pasta de soldadura en el proceso de ensamblaje
La secuencia relevante es la impresión con plantilla, la inspección de la pasta, la colocación de componentes y el reflujo. La SPI examina el depósito mientras sigue siendo accesible como pasta impresa. Ese momento brinda al equipo la oportunidad de revisar una impresión antes de añadir los componentes. Una inspección posterior en la línea responde a preguntas distintas, ya que el material y el ensamblaje han cambiado.
El resumen de inspección de Koh Young describe el SPI en relación con la etapa de impresión y explica el valor de la medición tridimensional. Para un comprador o un ingeniero de producción, la distinción útil es el objeto de inspección: el SPI examina el depósito impreso. No es un nombre genérico para todas las verificaciones que se realizan en una PCB ensamblada.
Al revisar una ruta de inspección propuesta, identifique la decisión que debe respaldar cada estación. El registro SPI debe vincular un depósito con su ubicación en el tablero y la referencia de impresión. Un registro de inspección posterior puede vincular un estado visible del ensamblaje con un componente o una unión. Mantener esos registros separados permite investigar si una incidencia comenzó durante la impresión o surgió en una etapa posterior.
La altura, el área, el volumen y el desplazamiento miden cosas diferentes
El volumen de pasta combina información sobre la huella del depósito y su perfil de altura. El área describe la huella medida; la altura describe su extensión vertical según el método de medición del sistema. El desplazamiento describe la posición respecto al objetivo definido. Esas magnitudes pueden variar de forma independiente, por lo que un contorno de aspecto aceptable no constituye una evaluación volumétrica completa.
| Resultado de SPI | Qué describe | Pregunta de seguimiento útil |
|---|---|---|
| Área | Huella del depósito medida | ¿Representan la región seleccionada y la geometría objetivo el depósito previsto? |
| Altura | Perfil vertical del depósito | ¿Es válido el plano de referencia para esta parte de la placa? |
| Volumen | La magnitud tridimensional medida | ¿Con qué volumen nominal y base de cálculo se compara? |
| Desplazamiento / registro | Posición respecto al objetivo programado | ¿Es correcta la alineación objetivo y el desplazamiento es local o repetido? |
| Indicación de puente o mancha | Pegar geometría que se extiende hacia una región no prevista | ¿La definición de la imagen y la región admite la condición indicada? |
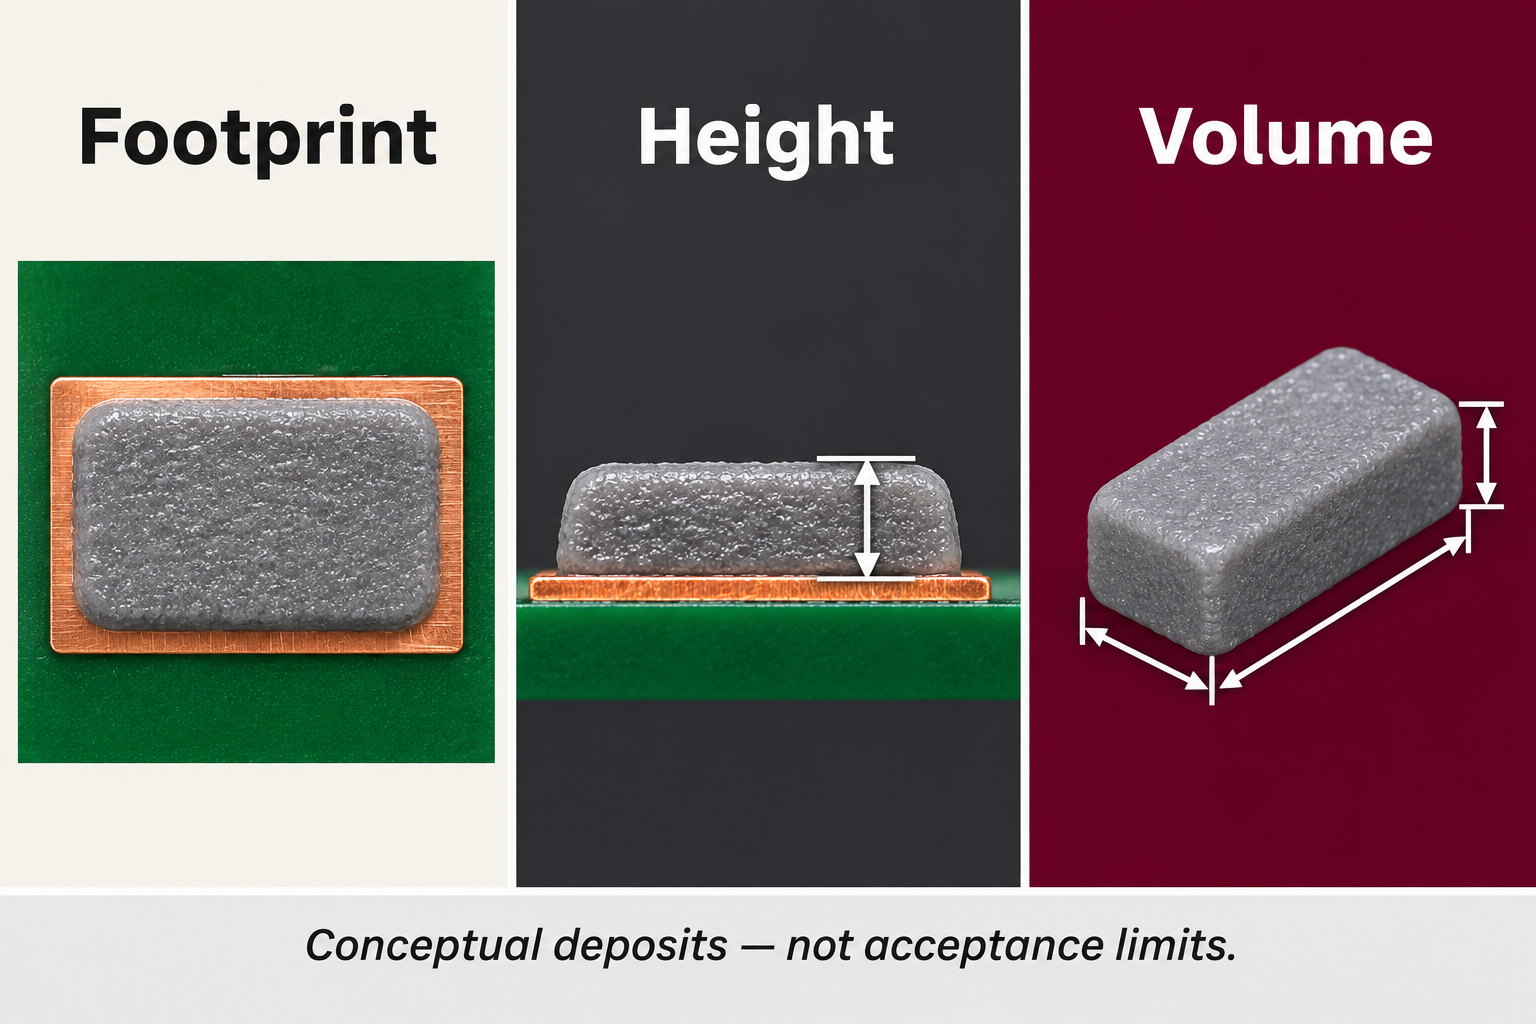
El resumen de Koh Young enumera el volumen, la altura, el área y el desplazamiento como resultados distintos. Su análisis técnico también explica por qué importan la forma de la placa y la geometría de referencia. La pregunta resultante es más precisa que si SPI se superó: ¿qué cantidad se evaluó, frente a qué referencia y en qué ubicación?
Ejemplo resuelto de volumen de pasta, con sus límites
Imagine un depósito perfectamente rectangular y uniforme con una longitud de 1.0 mm, una anchura de 0.5 mm y una altura de 0.10 mm. Su volumen calculado es 1.0 × 0.5 × 0.10 = 0.05 mm³. Estas son dimensiones didácticas hipotéticas, no una recomendación de plantilla, un resultado de inspección ni una cantidad aceptable de pasta para un componente concreto.
Si la huella permanece igual y la altura uniforme pasa a ser de 0.20 mm, el volumen calculado será de 0.10 mm³. Eso equivale al doble del primer valor. Si solo se revisara la altura sin el área, el lector seguiría careciendo de parte de la geometría. Si solo se revisara la huella, los dos ejemplos podrían parecer equivalentes visto desde arriba.
Un depósito real no tiene por qué ser una caja uniforme. Su superficie superior y sus bordes pueden variar. Una medición tridimensional evalúa la forma del depósito en lugar de suponer que una altura cómoda multiplicada por una huella nominal lo representa por completo. Koh Young aborda esta distinción en su explicación de la medición del volumen de pasta.
Utilice la aritmética para comprender la relación entre las cantidades y luego vuelva al método de inspección real. Un informe de producción debe indicar la referencia nominal, la cantidad medida y las unidades correspondientes. Sin esa información, un porcentaje o un mapa de colores puede parecer concluyente y, al mismo tiempo, dejar poco clara la comparación subyacente.
SPI frente a AOI: preguntas de inspección diferentes
La inspección de pasta de soldadura (SPI) y la inspección óptica automatizada (AOI) son tecnologías de inspección relacionadas, pero sus nombres no las hacen intercambiables. La SPI se centra en la etapa de pasta de soldadura impresa. La AOI puede utilizarse en otras etapas de ensamblaje para examinar las características visibles pertinentes. La AOI moderna también puede ser tridimensional; la distinción no consiste simplemente en que la SPI es 3D y la AOI es siempre 2D.
| Inspección o prueba | Pregunta principal en esta comparación | Lo que no establece por sí solo |
|---|---|---|
| SPI previo a la colocación | ¿Cumple el depósito impreso las reglas de geometría definidas? | Comportamiento eléctrico del conjunto completado |
| Inspección óptica automatizada de ensamblaje | ¿Cumplen las características visibles inspeccionadas las reglas de ensamblaje programadas? | Cada condición de unión oculta o cada función eléctrica |
| Pruebas eléctricas | ¿Cumple el conjunto los requisitos de la prueba eléctrica seleccionada? | Historial completo de la geometría de la pasta original |
La cobertura de inspección depende del equipo real, del programa y de la etapa del proceso. Una etiqueta de máquina no constituye una declaración de cobertura. Pregunte qué características evalúa el sistema, cuál es la referencia aceptada y cómo se conserva un resultado. Así se evita que una comparación de compras trate como equivalentes dos sistemas de inspección ubicados de forma distinta, simplemente porque ambos arrojan un resultado de aprobado o reprobado.
Para una investigación del proceso, conserve la relación entre los registros en lugar de esperar que una sola estación de inspección responda a todas las preguntas. Un resultado de pasta y un resultado de ensamblaje pueden respaldar la misma investigación sin demostrar lo mismo. Esto es especialmente útil al analizar una tendencia de impresión que no aparece de forma idéntica en cada imagen de inspección posterior.
Interprete los defectos sin inventar límites de aceptación universales
Una indicación de volumen insuficiente significa que el resultado queda por debajo del criterio definido por el programa. Una indicación de volumen excesivo significa que supera el criterio correspondiente. Esas etiquetas son decisiones tomadas en función de los límites configurados. Su significado depende del trabajo correcto, la geometría objetivo, la base de medición y las reglas validadas para ese ensamblaje.
Esta guía no proporciona un intervalo porcentual universal. Un número copiado de otra placa o componente puede generar una comparación engañosa si su referencia nominal difiere. El responsable del proceso debe definir y validar las reglas de inspección para las condiciones reales de diseño y fabricación, y luego controlar los cambios en dichas reglas.
Una revisión útil distingue tres campos: resultado medido, regla aplicada y disposición. Por ejemplo, un informe podría identificar un depósito concreto como fuera de su criterio de volumen configurado. La siguiente decisión consiste en determinar si el programa y la referencia son correctos, si la impresión necesita una revisión del proceso y cuál es la disposición autorizada. La etiqueta por sí sola no identifica la causa raíz.
Esta distinción también mejora las conversaciones con los proveedores. Solicite la imagen del depósito pertinente, la ubicación, la cantidad medida y la referencia nominal antes de pedir una afirmación general de que la línea tiene un rendimiento SPI excelente. Se puede investigar un resultado específico y trazable. Una afirmación de inspección general no puede explicar qué condición de impresión causó una preocupación ni qué cambio debería evaluarse.
Separe la configuración de medición de un cambio real de impresión
Un resultado modificado puede originarse en el depósito impreso, en la configuración de medición o en ambos. La alineación de la placa, la región de inspección seleccionada, el plano de referencia y la revisión del trabajo influyen en la interpretación de un resultado. Koh Young describe la compensación activa de la deformación de la placa, lo que ilustra por qué la superficie de la placa no siempre puede tratarse como un plano de referencia perfectamente plano.
Revise el programa controlado y el soporte de la placa antes de atribuir cada alarma a la impresora. Por el contrario, no descarte una tendencia repetida como un problema de medición sin evidencia. Compare los resultados del mismo trabajo y la base de referencia, conserve sus ubicaciones y determine si la condición es aislada o se repite en la región relevante o en el intervalo de producción.
Un cambio de posición repetido plantea una pregunta distinta de la que plantea un cambio de volumen con posición estable. Una preocupación local sobre la altura plantea una pregunta distinta de la que plantea un cambio de referencia en toda la placa. Estos patrones ayudan a organizar una investigación, pero ninguno demuestra de forma única una causa raíz. En el informe, mantenga el patrón observado separado de la explicación propuesta.
El resumen de inspección de Koh Young describe el uso de la información de inspección en la retroalimentación del proceso de impresión. El requisito práctico es la trazabilidad: saber qué medición respaldó un ajuste propuesto y conservar el resultado tras el cambio autorizado. Un ajuste no explicado que simplemente reduzca las alarmas puede ocultar el problema original si el programa o la referencia eran lo que necesitaba corrección.
Especifique el soporte de la placa, la manipulación y un informe SPI trazable
El soporte y el transporte de la placa deben formar parte de la revisión del proceso, ya que la placa debe llegar en un estado adecuado para la operación prevista. Un portador debe ajustarse al envoltorio de la placa y a la ruta de manipulación. No debe describirse como un accesorio SPI a menos que ese rol e interfaz específicos se hayan establecido realmente.
De CH-ESD Bandejas ESD y portadores de componentes Constituyen un punto de partida para revisar los requisitos de almacenamiento y movimiento. Confirme la geometría de soporte, el acceso y los requisitos electrostáticos para el ensamblaje real. Un portador de manipulación no determina la precisión de medición, la aceptación de la pasta ni la compatibilidad con una máquina de inspección concreta.
Para una entrega práctica, solicite el trabajo y la revisión, el identificador de tablero o panel, la ubicación del depósito, la base de referencia nominal, la altura/área/volumen/desplazamiento medidos, la regla aplicada, la imagen, el tiempo de inspección y la disposición autorizada. Esta es una hoja de trabajo de informe original: los campos vinculan un resultado con una decisión sin afirmar que todas las máquinas exporten el mismo formato de archivo.
Mantenga el resultado original con cualquier revisión posterior del programa o proceso. Ese registro permite al siguiente revisor distinguir una referencia corregida de una impresión modificada. También hace que la conversación con el proveedor sea más útil: el equipo puede hablar de un depósito y una decisión concretos en lugar de intercambiar capturas de pantalla sin relación entre sí y sin una referencia común.
Preguntas frecuentes
¿Puede SPI sustituir el proceso de aceptación del ensamblaje final? No. Proporciona evidencia sobre la pasta impresa en su etapa de inspección. El ensamblaje aún requiere la cobertura de inspección y prueba especificada para el producto. Un buen resultado de la pasta es una evidencia de proceso útil, pero no constituye un dictamen funcional o de fiabilidad completo.
¿Qué debería preguntar un comprador antes de comparar dos informes SPI? Pregunte si utilizan la misma revisión de placa, las mismas ubicaciones de depósito, las mismas referencias nominales, las mismas unidades y las mismas reglas de decisión. Si estas difieren, concilie primero las definiciones. Dos porcentajes con denominadores distintos no constituyen una comparación directa significativa, incluso si sus diseños de informe parecen idénticos.
Referencias
- Koh Young: tecnología de inspección de pasta de soldadura — geometría de la pasta tridimensional y contexto de medición.
- Koh Young America: equipo de inspección 3D — etapas de inspección y las funciones de la inspección 3D.
- Asociación EOS/ESD: procedimientos y materiales básicos de control — controles de manipulación para dispositivos sensibles; no son criterios de aceptación de pasta de soldadura.






