


सोल्डर पेस्ट निरीक्षण (SPI) स्टैंसिल प्रिंटिंग के बाद, आमतौर पर घटक लगाने से पहले, सर्किट बोर्ड पर मुद्रित सोल्डर पेस्ट का मापन करता है। एक 3D SPI प्रणाली जमाव की ऊँचाई, क्षेत्रफल, आयतन और स्थिति जैसे गुणों का मूल्यांकन कर सकती है। इसका उद्देश्य बोर्ड के असेंबली की प्रक्रिया में आगे बढ़ने से पहले उन प्रिंटिंग स्थितियों की पहचान करना है जिन पर ध्यान देने की आवश्यकता है।
कठिन भाग है परिणाम की व्याख्या करना। मापी गई मात्रा, निरीक्षण नियम और प्रक्रिया संबंधी निर्णय तीन अलग-अलग चीजें हैं। एक आयतन मान आपको बताता है कि सिस्टम ने अपने संदर्भ के संदर्भ में कितना पेस्ट मापा है। यह अपने आप में यह साबित नहीं करता कि रीफ्लो के बाद जोड़ स्वीकार्य होगा। यह मार्गदर्शिका उन निर्णयों को अलग करती है और मुद्रण संबंधी समस्या पर चर्चा करने के लिए एक व्यावहारिक रिपोर्ट संरचना प्रदान करती है।
सोल्डर पेस्ट निरीक्षण असेंबली प्रक्रिया में कहाँ स्थित है?
प्रासंगिक क्रम है—स्टेंसिल प्रिंटिंग, पेस्ट निरीक्षण, घटकों का चयन और पुनर्प्रवाह। SPI तब पेस्ट के जमाव का निरीक्षण करता है जब वह अभी भी प्रिंट किए जाने के बाद सुलभ होता है। यह समय-सीमा टीम को घटक जोड़ने से पहले प्रिंट की समीक्षा करने का अवसर प्रदान करती है। लाइन में आगे किया गया निरीक्षण अलग प्रश्नों का उत्तर देता है, क्योंकि सामग्री और असेंबली दोनों में परिवर्तन हो चुका होता है।
कोह यंग का निरीक्षण अवलोकन, प्रिंटिंग चरण के संदर्भ में SPI का वर्णन करता है और त्रि-आयामी माप के मूल्य को समझाता है। किसी खरीदार या उत्पादन इंजीनियर के लिए, उपयोगी अंतर निरीक्षण की वस्तु है: SPI प्रिंट किए गए जमाव की जाँच करता है। यह असेंबल किए गए पीसीबी पर किए जाने वाले हर जाँच के लिए कोई सामान्य नाम नहीं है।
प्रस्तावित निरीक्षण मार्ग की समीक्षा करते समय, प्रत्येक स्टेशन द्वारा समर्थित किए जाने वाले निर्णयों की पहचान करें। SPI रिकॉर्ड में एक जमाव को उसके बोर्ड स्थान और मुद्रण संदर्भ से जोड़ा जाना चाहिए। बाद के निरीक्षण रिकॉर्ड में एक दृश्य असेंबली स्थिति को किसी घटक या जोड़ से जोड़ा जा सकता है। इन रिकॉर्डों को अलग-अलग रखने से यह जांच करना संभव होता है कि कोई चिंता मुद्रण के दौरान शुरू हुई थी या बाद के किसी चरण में उत्पन्न हुई।
ऊँचाई, क्षेत्रफल, आयतन और ऑफसेट अलग-अलग चीज़ों को मापते हैं।
पेस्ट वॉल्यूम में जमाव के पदचिह्न और ऊँचाई प्रोफ़ाइल की जानकारी संयुक्त रूप से शामिल होती है। क्षेत्रफल इसके मापे गए पदचिह्न का वर्णन करता है; ऊँचाई प्रणाली की मापन पद्धति के अनुसार इसकी ऊर्ध्वाधर विस्तार का वर्णन करती है। ऑफसेट, परिभाषित लक्ष्य के सापेक्ष स्थिति का वर्णन करता है। ये मात्राएँ आपस में स्वतंत्र रूप से बदल सकती हैं, इसलिए दिखने में स्वीकार्य लगने वाली रूपरेखा पूर्ण वॉल्यूम मूल्यांकन नहीं है।
| एसपीआई परिणाम | यह जो वर्णन करता है | उपयोगी अनुवर्ती प्रश्न |
|---|---|---|
| क्षेत्रफल | मापित जमा का पदचिह्न | क्या चयनित क्षेत्र और लक्षित भूआकृति अभिप्रेत निक्षेप का प्रतिनिधित्व करते हैं? |
| ऊँचाई | जमा की ऊर्ध्वाधर प्रोफ़ाइल | क्या संदर्भ विमान बोर्ड के इस हिस्से के लिए मान्य है? |
| मात्रा | मापी गई त्रिविमीय मात्रा | इसकी तुलना किस नाममात्र मात्रा और गणना आधार से की जाती है? |
| ऑफसेट / पंजीकरण | प्रोग्राम किए गए लक्ष्य के सापेक्ष स्थिति | क्या लक्ष्य संरेखण सही है, और क्या शिफ्ट स्थानीय है या बार-बार होती है? |
| पुल या स्मीयर संकेत | अनजाने में अनिच्छित क्षेत्र की ओर फैलती हुई ज्यामिति चिपकाएँ | क्या छवि और क्षेत्र परिभाषा निर्दिष्ट स्थिति का समर्थन करते हैं? |
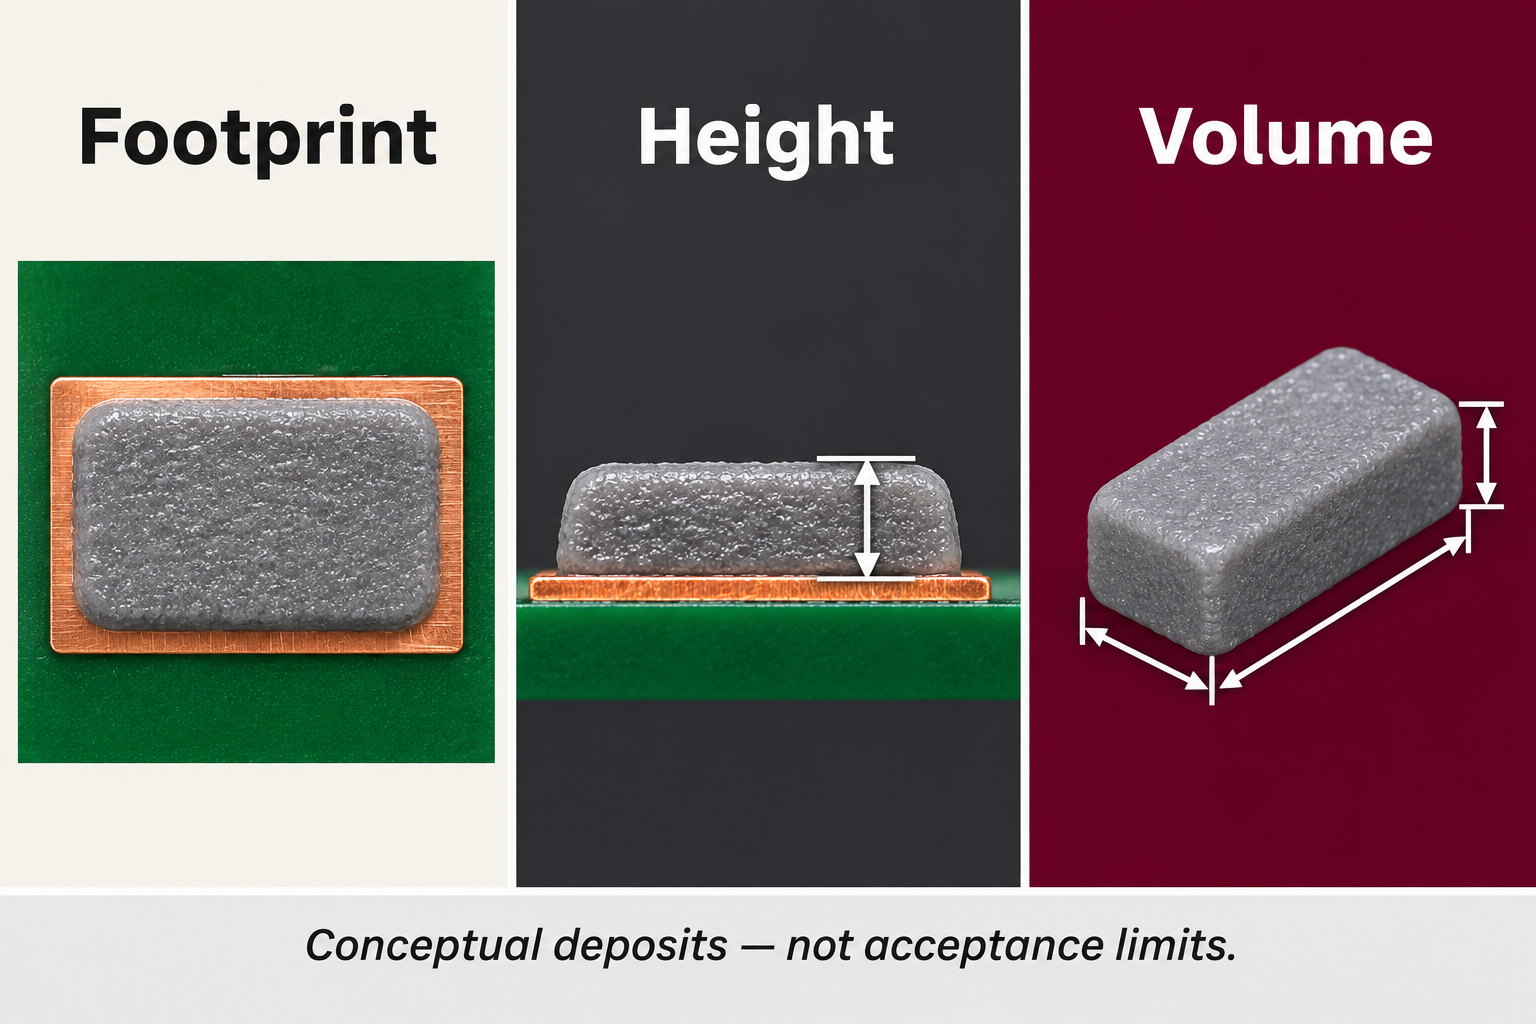
कोह यंग का अवलोकन मात्रा, ऊँचाई, क्षेत्रफल और ऑफसेट को अलग-अलग उत्पादन मानकर सूचीबद्ध करता है। इसकी प्रौद्योगिकी पर चर्चा यह भी बताती है कि बोर्ड का आकार और संदर्भ ज्यामिति क्यों मायने रखते हैं। इसके परिणामस्वरूप उठने वाला प्रश्न यह जानने से कहीं अधिक सटीक है कि क्या SPI पास हुआ: किस मात्रा का मूल्यांकन किस संदर्भ के साथ और किस स्थान पर किया गया?
एक कार्यशील पेस्ट-वॉल्यूम उदाहरण, उसकी सीमाओं के साथ
कल्पना कीजिए कि एक पूरी तरह से आयताकार, समान जमाव है जिसकी लंबाई 1.0 मिमी, चौड़ाई 0.5 मिमी और ऊंचाई 0.10 मिमी है। इसका गणितीय आयतन 1.0 × 0.5 × 0.10 = 0.05 मिमी³ है। ये काल्पनिक शिक्षण आयाम हैं, कोई स्टेंसिल अनुशंसा, निरीक्षण परिणाम या किसी विशेष घटक के लिए स्वीकार्य पेस्ट की मात्रा नहीं।
यदि पदचिह्न समान रहता है और समान ऊँचाई 0.20 मिमी हो जाती है, तो गणना किया गया आयतन 0.10 मिमी³ हो जाता है। यह पहले मान से दोगुना है। यदि केवल ऊँचाई की समीक्षा की जाती, बिना क्षेत्रफल के, तो पाठक को भी ज्यामिति का एक भाग अज्ञात रह जाता। यदि केवल पदचिह्न की समीक्षा की जाती, तो ऊपर से दोनों उदाहरण समान प्रतीत हो सकते थे।
वास्तविक जमाव हर समय एक समान बॉक्स का रूप नहीं लेता। इसकी ऊपरी सतह और किनारे भिन्न-भिन्न हो सकते हैं। एक त्रि-आयामी माप, जमाव के आकार का आकलन करता है, न कि यह मानकर कि किसी एक सुविधाजनक ऊँचाई को एक नाममात्र आधार क्षेत्रफल से गुणा करने पर उसका पूर्ण रूप समझ आ जाएगा। कोह यंग पेस्ट-आयतन माप के अपने विवरण में इस अंतर की चर्चा करता है।
मात्राओं के बीच संबंध को समझने के लिए अंकगणित का प्रयोग करें, फिर वास्तविक निरीक्षण विधि पर लौटें। उत्पादन रिपोर्ट में नाममात्र संदर्भ, मापी गई मात्रा और संबंधित इकाइयाँ दर्ज होनी चाहिए। इन जानकारियों के बिना, कोई प्रतिशत या रंगीन मानचित्र ठोस प्रतीत हो सकता है, जबकि उसके पीछे की तुलना अस्पष्ट रह जाती है।
SPI बनाम AOI: अलग-अलग निरीक्षण प्रश्न
SPI और स्वचालित ऑप्टिकल निरीक्षण (AOI) संबंधित निरीक्षण प्रौद्योगिकियाँ हैं, लेकिन उनके नाम उन्हें आपस में बदलने योग्य नहीं बनाते। SPI मुख्य रूप से मुद्रित पेस्ट के चरण पर केंद्रित है। AOI का उपयोग अन्य असेंबली चरणों पर संबंधित दृश्यमान विशेषताओं की जाँच के लिए किया जा सकता है। आधुनिक AOI भी त्रि-आयामी हो सकता है; अंतर केवल इतना नहीं है कि SPI 3D है और AOI हमेशा 2D है।
| निरीक्षण या परीक्षण | इस तुलना में प्राथमिक प्रश्न | जो अकेले स्थापित नहीं करता है |
|---|---|---|
| प्री-प्लेसमेंट एसपीआई | क्या मुद्रित जमा निर्धारित ज्यामितीय नियमों के अनुरूप है? | पूर्ण असेंबली का विद्युत व्यवहार |
| असेंबली एओआई | निरीक्षित दृश्यमान विशेषताएँ प्रोग्राम किए गए असेंबली नियमों का अनुपालन करती हैं? | हर छिपी हुई संधि संबंधी स्थिति या हर विद्युत कार्य |
| विद्युत परीक्षण | क्या असेंबली चयनित विद्युत परीक्षण आवश्यकताओं को पूरा करती है? | मूल पेस्ट ज्यामिति का संपूर्ण इतिहास |
निरीक्षण की व्याप्ति वास्तविक उपकरण, कार्यक्रम और प्रक्रिया के चरण पर निर्भर करती है। मशीन का लेबल कोई व्याप्ति-विवरण नहीं है। पूछें कि सिस्टम कौन-सी विशेषताओं का मूल्यांकन करता है, स्वीकृत संदर्भ क्या है, और परिणाम को कैसे संग्रहीत किया जाता है। इससे खरीद संबंधी तुलना में दो अलग-अलग स्थानों पर लगे निरीक्षण प्रणालियों को केवल इसलिए समान नहीं माना जाता कि दोनों पास या फेल का परिणाम देते हैं।
प्रक्रिया जांच के लिए, प्रत्येक प्रश्न का उत्तर एक ही निरीक्षण स्थल से मिलने की अपेक्षा करने के बजाय, रिकॉर्डों के बीच संबंध को बनाए रखें। एक पेस्टिंग परिणाम और एक असेंबली परिणाम एक ही जांच का समर्थन कर सकते हैं, बिना एक ही बात साबित किए। यह विशेष रूप से तब उपयोगी होता है जब किसी मुद्रण प्रवृत्ति पर चर्चा की जाती है, जो प्रत्येक बाद की निरीक्षण छवि में समान रूप से नहीं दिखाई देती।
सार्वभौमिक स्वीकृति सीमाओं का आविष्कार किए बिना दोषों की व्याख्या करें।
अपर्याप्त मात्रा का संकेत इस बात का प्रतीक है कि परिणाम कार्यक्रम द्वारा निर्धारित मानदंड से नीचे है। अत्यधिक मात्रा का संकेत इस बात का प्रतीक है कि यह संबंधित मानदंड से ऊपर है। ये लेबल निर्धारित सीमाओं के विरुद्ध लिए गए निर्णय हैं। इनका अर्थ उस विधा, लक्षित ज्यामिति, मापन के आधार और उस असेंबली के लिए मान्य किए गए नियमों की सही व्यवस्था पर निर्भर करता है।
इस मार्गदर्शिका द्वारा कोई सार्वभौमिक प्रतिशत सीमा नहीं दी गई है। किसी अन्य बोर्ड या घटक से कॉपी किया गया आँकड़ा, जब उसका नाममात्र संदर्भ भिन्न हो, तो एक भ्रामक तुलना पैदा कर सकता है। प्रक्रिया के अधिकारी को वास्तविक डिज़ाइन और विनिर्माण परिस्थितियों के लिए निरीक्षण नियमों को परिभाषित और सत्यापित करने की आवश्यकता होती है, और फिर उन नियमों में होने वाले परिवर्तनों को नियंत्रित करना होता है।
एक उपयोगी समीक्षा तीन क्षेत्रों को अलग करती है: मापित परिणाम, लागू नियम और निपटान। उदाहरण के लिए, कोई रिपोर्ट किसी विशेष जमा को उसके निर्धारित मात्रा मानदंड से बाहर बता सकती है। अगला निर्णय यह है कि क्या कार्यक्रम और संदर्भ सही हैं, क्या मुद्रण की प्रक्रिया की समीक्षा की आवश्यकता है, और अधिकृत निपटान क्या है। केवल लेबल से मूल कारण की पहचान नहीं होती।
यह अंतर आपूर्तिकर्ताओं के साथ होने वाली बातचीत को भी बेहतर बनाता है। यह पूछने से पहले कि लाइन का SPI प्रदर्शन उत्कृष्ट है, प्रासंगिक जमा छवि, स्थान, मापी गई मात्रा और नाममात्र संदर्भ मांगें। एक विशिष्ट और ट्रेस करने योग्य परिणाम की जांच की जा सकती है। एक सामान्य निरीक्षण दावे से यह स्पष्ट नहीं हो पाता कि किस मुद्रण स्थिति के कारण चिंता पैदा हुई या किस परिवर्तन का मूल्यांकन किया जाना चाहिए।
वास्तविक मुद्रण परिवर्तन से अलग मापन सेटअप
परिवर्तित परिणाम मुद्रित डिपॉज़िट, मापन सेटअप या दोनों में से किसी एक में हो सकता है। बोर्ड का संरेखण, चयनित निरीक्षण क्षेत्र, संदर्भ तल और जॉब संशोधन इस बात को प्रभावित करते हैं कि किसी परिणाम का अर्थ कैसे लगाया जाए। कोह यंग सक्रिय बोर्ड-वक्रता प्रतिपूर्ति का वर्णन करते हुए बताते हैं कि बोर्ड की सतह को हमेशा एक आदर्श समतल संदर्भ के रूप में क्यों नहीं माना जा सकता।
प्रत्येक अलार्म को प्रिंटर से जोड़ने से पहले, नियंत्रित कार्यक्रम और बोर्ड सपोर्ट की समीक्षा करें। इसके विपरीत, बिना पुष्टि के किसी बार-बार होने वाले रुझान को माप संबंधी समस्या न मानें। एक ही कार्य और संदर्भ आधार से प्राप्त परिणामों की तुलना करें, उनके स्थानों को याद रखें, और यह देखें कि क्या स्थिति स्थानीय है या संबंधित क्षेत्र या उत्पादन अवधि में बार-बार दोहराई जा रही है।
स्थिर स्थिति के साथ मात्रा में परिवर्तन से भिन्न, बार-बार होने वाला स्थिति परिवर्तन एक अलग प्रश्न उत्पन्न करता है। स्थानीय ऊँचाई संबंधी चिंता, बोर्ड के समग्र संदर्भ में परिवर्तन से भिन्न एक अलग प्रश्न खड़ा करती है। ये ढाँचे जाँच को व्यवस्थित करने में मदद करते हैं, लेकिन इनमें से कोई भी अकेले मूल कारण को निश्चित रूप से सिद्ध नहीं करता। रिपोर्ट में प्रेक्षित ढाँचे को प्रस्तावित व्याख्या से अलग रखें।
कोह यंग का निरीक्षण समीक्षा भाग में प्रिंटिंग प्रक्रिया में फीडबैक के लिए निरीक्षण जानकारी के उपयोग का वर्णन किया गया है। व्यावहारिक आवश्यकता ट्रेसेबिलिटी की है: यह जानना कि किस माप ने प्रस्तावित समायोजन का समर्थन किया और अधिकृत परिवर्तन के बाद परिणाम को सुरक्षित रखना। एक अस्पष्ट समायोजन, जो केवल अलार्म को कम करता है, मूल समस्या को छिपा सकता है यदि वास्तव में सुधार की आवश्यकता वाला भाग प्रोग्राम या संदर्भ था।
बोर्ड समर्थन, हैंडलिंग और एक ट्रेस करने योग्य SPI रिपोर्ट निर्दिष्ट करें।
बोर्ड सपोर्ट और परिवहन को प्रक्रिया समीक्षा में शामिल किया जाना चाहिए, क्योंकि बोर्ड को इच्छित संचालन के लिए उपयुक्त स्थिति में पहुँचना चाहिए। एक वाहक को बोर्ड के आवश्यक आयामों और हैंडलिंग मार्ग के अनुरूप होना चाहिए। इसे एसपीआई फिक्स्चर के रूप में नहीं वर्णित किया जाना चाहिए, जब तक कि उस विशिष्ट भूमिका और इंटरफ़ेस को वास्तव में स्थापित नहीं किया गया हो।
CH-ESD का ईएसडी ट्रे और घटक वाहक ये भंडारण और आवाजाही की आवश्यकताओं की समीक्षा के लिए एक प्रारंभिक बिंदु हैं। वास्तविक असेंबली के लिए सहायक ज्यामिति, पहुँच और विद्युत चालकता संबंधी आवश्यकताओं की पुष्टि करें। हैंडलिंग कैरियर मापन सटीकता, पेस्ट स्वीकृति या किसी विशेष निरीक्षण मशीन के साथ अनुकूलता स्थापित नहीं करता है।
व्यावहारिक हैंडऑफ के लिए, नौकरी और संशोधन, बोर्ड या पैनल पहचानकर्ता, जमा स्थान, नाममात्र-संदर्भ आधार, मापी गई ऊँचाई/क्षेत्रफल/आयतन/ओवरफ्लो, लागू नियम, छवि, निरीक्षण समय और अधिकृत निस्तारण का अनुरोध करें। यह एक मूल रिपोर्टिंग वर्कशीट है: इसके क्षेत्र प्रत्येक परिणाम को एक निर्णय से जोड़ते हैं, बिना यह दावा किए कि हर मशीन समान फ़ाइल प्रारूप निर्यात करती है।
किसी भी बाद के कार्यक्रम या प्रक्रिया संशोधन के साथ मूल परिणाम को बनाए रखें। वह रिकॉर्ड अगले समीक्षक को सुधारे गए संदर्भ और बदले हुए प्रिंट में अंतर करने में मदद करता है। इससे आपूर्तिकर्ता के साथ होने वाली बातचीत भी अधिक उपयोगी हो जाती है: टीम किसी नामित जमा और निर्णय पर चर्चा कर सकती है, बजाय ऐसे असंबंधित स्क्रीनशॉट्स के आदान-प्रदान करने के जिनका कोई सामान्य संदर्भ नहीं होता।
अक्सर पूछे जाने वाले प्रश्न
क्या SPI अंतिम असेंबली स्वीकृति प्रक्रिया को प्रतिस्थापित कर सकता है? नहीं। यह अपने निरीक्षण चरण में प्रिंटेड पेस्ट के बारे में प्रमाण प्रदान करता है। असेंबली को अभी भी उस निरीक्षण और परीक्षण कवरेज की आवश्यकता है, जो उत्पाद के लिए निर्धारित है। अच्छा पेस्ट परिणाम एक उपयोगी प्रक्रिया संबंधी प्रमाण है, न कि पूर्ण कार्यात्मक या विश्वसनीयता का अंतिम निर्णय।
दो SPI रिपोर्टों की तुलना करने से पहले खरीदार को क्या पूछना चाहिए? पूछें कि क्या वे एक ही बोर्ड संशोधन, जमा स्थान, आधार मान, इकाइयाँ और निर्णय नियमों का उपयोग करते हैं। यदि वे भिन्न हैं, तो पहले इन परिभाषाओं को सुसंगत बनाएँ। अलग-अलग हरफलों वाले दो प्रतिशत अर्थपूर्ण तुलना के योग्य नहीं होते, भले ही उनके रिपोर्ट लेआउट समान दिखें।
संदर्भ
- कोह यंग: सोल्डर पेस्ट निरीक्षण प्रौद्योगिकी — त्रिविमीय पेस्ट ज्यामिति और मापन संदर्भ।
- कोह यंग अमेरिका: 3D निरीक्षण उपकरण — निरीक्षण चरण और 3D निरीक्षण की भूमिकाएँ।
- ईओएस/ईएसडी एसोसिएशन: मूल नियंत्रण प्रक्रियाएँ और सामग्रियाँ — संवेदनशील उपकरणों के नियंत्रणों का प्रबंधन; सोल्डर-पेस्ट के स्वीकृति मानदंड नहीं।






