


はんだペースト検査(SPI)は、ステンシル印刷後、通常は部品実装前に、回路基板上に印刷されたはんだペーストを測定します。3D SPIシステムは、堆積物の高さ、面積、体積、位置などの特性を評価できます。目的は、基板が組み立て工程へ進む前に、注意が必要な印刷条件を特定することです。
難しいのは、測定結果の解釈です。測定値、検査基準、プロセス上の判断は、それぞれ異なるものです。体積値は、システムが基準に対してどれだけのペースト量を測定したかを示すものであり、それだけでリフロー後の接合部が合格するかどうかを証明するものではありません。本ガイドでは、これらの判断を明確に区分し、印刷不良に関する議論を円滑に進めるための実用的なレポート構成を提供します。
はんだペースト検査が組み立て工程のどの段階に位置づけられるか
関連する工程は、ステンシル印刷、ペースト検査、部品実装、およびリフローです。SPIでは、印刷後のペーストがまだ可視状態にある段階でその塗布状態を確認します。このタイミングにより、チームは部品を実装する前に印刷状態を確認することが可能です。ラインの後工程での検査では、材料や組み立て状態が変化しているため、問われるべき課題も異なります。
Koh Young社の検査概要では、SPIを印刷工程との関連で説明し、三次元計測の価値について解説しています。購入者や生産エンジニアにとって重要な区分は、検査対象です。SPIは印刷されたペーストの堆積状態を検査するものであり、組み立て済みPCBに対して実施されるすべての検査を指す包括的な名称ではありません。
提案された検査経路を検討する際には、各ステーションが支援すべき判断事項を特定してください。SPI記録では、デポジットをその搭載位置および印刷時の参照情報と関連付ける必要があります。後の検査記録では、外観上の組立状態を部品または接合部と関連付けることができます。これらの記録を明確に区分しておくことで、問題が印刷段階で発生したのか、それとも後工程で生じたのかを調査することが可能になります。
高さ、面積、体積、およびオフセットは、それぞれ異なるものを測定します。
貼り付けボリュームは、堆積物の分布範囲と高さプロファイルに関する情報を統合したものです。面積は測定された分布範囲を示し、高さはシステムの計測手法に従った垂直方向の広がりを示します。オフセットは、定義された目標に対する位置関係を表します。これらの値はそれぞれ独立して変化しうるため、一見妥当に見える輪郭だけでは、完全な体積評価とはなりません。
| SPIの結果 | それが説明するもの | 役に立つフォローアップ質問 |
|---|---|---|
| エリア | 測定された堆積物の痕跡 | 選択された地域および対象の地質は、意図した鉱床を表していますか? |
| 身長 | 鉱床の垂直断面 | この基板の該当部分に対して、基準面は有効ですか? |
| 音量 | 測定された三次元量 | どの公称容量および計算基準と比較していますか? |
| オフセット/登録 | プログラムされた目標に対する位置 | ターゲットのアライメントは正しいですか。また、シフトは局所的なものですか、それとも繰り返し発生するものですか。 |
| ブリッジまたはスミアの指標 | 意図しない領域に向かって伸びるジオメトリを貼り付けます | 画像と領域の定義は、示された条件を満たしていますか? |
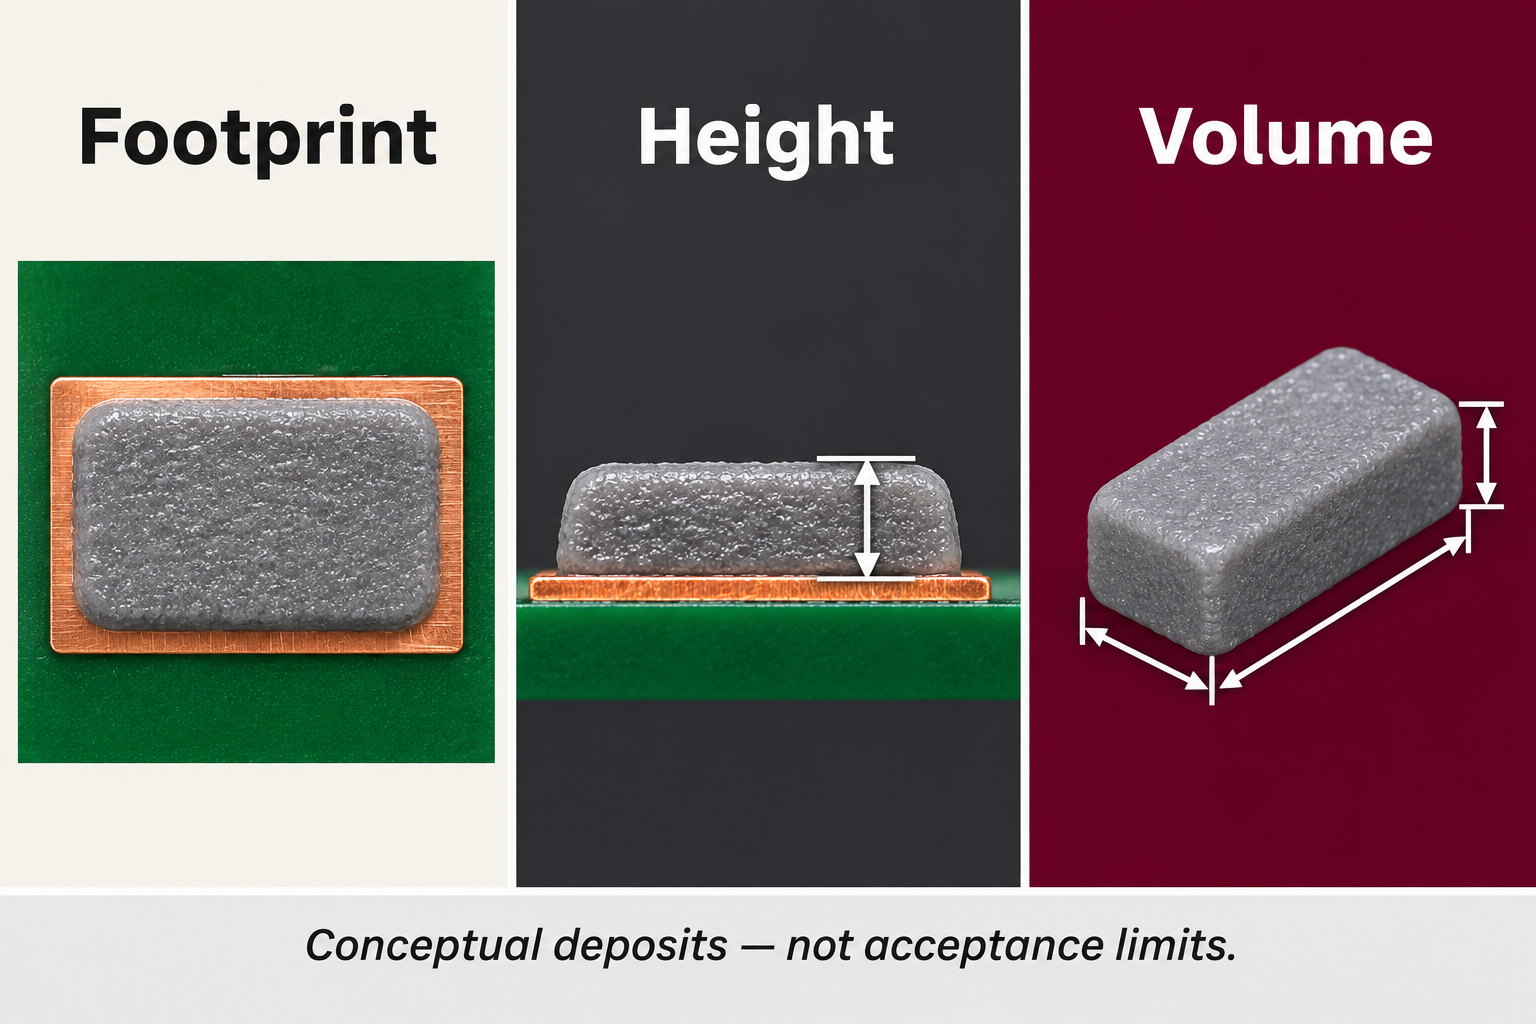
Koh Young社の概要では、体積、高さ、面積、オフセットがそれぞれ独立した出力項目として挙げられています。また、技術解説においては、基板形状や基準となる幾何形状が重要な理由も説明されています。その結果、SPIの合格・不合格という単純な判定にとどまらず、どの量を、どの基準に対して、どの位置で評価したのかというより詳細な問いが生じます。
動作するペーストボリュームの例とその制限
長さ1.0 mm、幅0.5 mm、高さ0.10 mmの、完全に直方体で均一な堆積物を想像してみてください。その計算上の体積は1.0 × 0.5 × 0.10 = 0.05 mm³です。これらは仮想的な教材用の寸法であり、ステンシルの推奨値でも、検査結果でも、特定の部品に対する許容されるペースト量でもありません。
もし足跡の面積が変わらず、高さが0.20 mmになると、計算された体積は0.10 mm³になります。これは最初の値の2倍です。もし面積を無視して高さだけを検討した場合、読者は依然として形状の一部を理解できていません。また、足跡の面積だけを検討した場合、上から見ると二つの例が等価に見える可能性があります。
実際の堆積物は、均一な箱状である必要はありません。上面や縁の形状は多様です。三次元計測では、都合のよい一定の高さを想定された公称面積に乗じて堆積物全体を表現するのではなく、堆積物の形状を評価します。Koh Young社は、ペースト体積の測定に関する説明の中で、この違いについて述べています。
算術を用いて量の間の関係を把握した上で、実際の検査手法に戻ってください。生産レポートには、公称基準値、測定値および対応する単位を記載する必要があります。これらの情報が欠けていると、パーセンテージや色分けされたマップは一見決定的なように見えても、その背後にある比較が不明確なままとなります。
SPI対AOI:検査の目的が異なる
SPIと自動光学検査(AOI)は関連する検査技術ですが、名称が同じだからといって互換性があるわけではありません。SPIは印刷後のペースト段階に焦点を当てます。一方、AOIは他の組み立て段階で使用され、関連する視認可能な特徴を検査できます。最新のAOIは三次元検査も可能です。単純に、SPIが3DでAOIが常に2Dという違いだけではありません。
| 検査または試験 | この比較における主要な問い | それだけでは証明されないもの |
|---|---|---|
| 事前配置SPI | 印刷されたデポジットは、定義された形状ルールを満たしていますか? | 完成した組み立て品の電気的特性 |
| 組立AOI | 検査された外観上の特徴は、プログラムされた組立ルールに適合していますか? | あらゆる隠れた関節の異常や、あらゆる電気的機能 |
| 電気試験 | そのアセンブリは、選定された電気試験の要件を満たしていますか? | オリジナルのペーストジオメトリの完全な歴史 |
検査の適用範囲は、実際の装置、プログラム、および工程段階によって異なります。機器ラベルは、検査範囲を示すものではありません。システムがどの機能を評価し、どのような基準値を採用しているのか、また結果はどのように記録・保持されるのかを必ず確認してください。そうすることで、設置場所の異なる2つの検査システムを、単に「合格/不合格」の判定を出すだけという理由で同等とみなして比較購入してしまうことを防げます。
工程調査では、すべての疑問に一つの検査工程が答えられることを期待するのではなく、記録間の関連性を保持してください。貼り付け工程の結果と組み立て工程の結果は、同じことを証明しなくても、同一の調査を裏付けることができます。これは特に、後の各検査画像で必ずしも同一に現れない印刷の傾向について議論する際に有用です。
普遍的な許容限界を仮定することなく、欠陥を解釈する
「容量不足」の表示は、測定結果がプログラムで設定された基準値を下回っていることを意味します。「容量過多」の表示は、対応する基準値を超えていることを示します。これらのラベルは、設定された限界値に基づいて判断された結果であり、その解釈は、該当するジョブ、対象の形状、測定基準、およびそのアセンブリに対して検証済みのルールに依存します。
本ガイドでは、普遍的なパーセンテージの許容範囲は示されていません。別の基板や部品から数値をそのまま引用すると、その公称基準が異なる場合に誤解を招く比較になってしまいます。プロセス責任者は、実際の設計および製造条件に応じた検査ルールを定義・検証し、その後も当該ルールの変更を適切に管理する必要があります。
有用なレビューでは、測定結果、適用された規則、および処理方針の3つの要素を明確に区別します。例えば、あるレポートが特定の預金について、設定済みの金額基準の範囲外であると示している場合、次の判断は、プログラムや参照情報に誤りがないか、その印刷物に対してプロセスの再確認が必要か、そして適切な処理方針は何であるか、ということです。ラベルだけでは根本原因を特定することはできません。
この区別は、サプライヤーとの議論を円滑にすることにもつながります。ラインのSPI性能が優れているという大まかな主張をする前に、関連するデポジット画像、位置情報、測定値、および公称基準値を提示するよう求めましょう。具体的で追跡可能な結果であれば、原因究明が可能です。一方、一般的な検査結果の主張だけでは、どの印刷条件が問題を引き起こしたのか、またどのような改善策を評価すべきなのかを説明することはできません。
本物の印刷変更とは別に測定設定を行う
測定結果の変動は、プリント基板自体の状態、測定装置の設定、あるいはその両方に起因する可能性があります。基板のアライメント、選択した検査領域、基準面、およびジョブのリビジョンは、測定結果の解釈に影響を及ぼします。Koh Young社は、能動的な基板たわみ補正について説明し、基板表面を常に完全な平面として扱うことができない理由を示しています。
すべてのアラームをプリンターのせいだと決めつける前に、制御プログラムおよびボードの状態を確認してください。逆に、根拠なく繰り返し現れるトレンドを単なる計測上の問題として片付けてはなりません。同一ジョブおよび基準条件での結果を比較し、それぞれの発生箇所を記録したうえで、その異常が特定の箇所に限られているのか、関連するエリアや製造区間全体にわたって繰り返し発生しているのかを確認してください。
繰り返し発生する位置のずれは、位置が一定でボリュームのみ変動する場合とは異なる問題を示唆します。局所的な高さに関する懸念は、基板全体にわたる基準の変更とは別の問題を示唆します。これらのパターンは調査の整理には役立ちますが、いずれも根本原因を単独で証明するものではありません。報告書においては、観察されたパターンと提案した説明を区別して記載してください。
Koh Young社の検査概要では、印刷工程のフィードバックに検査情報を活用することが説明されています。実務上の要件はトレーサビリティであり、提案された調整を裏付けた測定値を特定し、承認された変更後にその結果を保持しておくことが求められます。プログラムや基準自体が修正を必要としていた場合、単にアラームを減少させるだけの理由の不明な調整は、本来の問題を隠してしまう可能性があります。
ボードのサポート、取り扱い、および追跡可能なSPIレポートを指定してください。
基板の支持および搬送は、プロセスレビューに含まれるべきである。これは、基板が目的とする工程を実施するのに適した状態で到着しなければならないためである。キャリアは、基板の外形寸法および取り扱い経路に適合していなければならない。特定の役割とインターフェースが実際に確立されていない限り、それをSPI治具として記述すべきではない。
CH-ESDの ESDトレイおよび部品キャリア これらは、保管および搬送に関する要件を検討する際の出発点となります。実際の組立工程における支持構造、アクセス性、静電気対策の要件を確認してください。ハンドリング用キャリアは、寸法精度やペーストの受け入れ基準、あるいは特定の検査装置との互換性を保証するものではありません。
実用的な引継ぎのために、作業および改訂番号、ボードまたはパネルの識別子、保管場所、公称基準、測定値(高さ/面積/体積/オフセット)、適用された規則、画像、検査日時、承認済みの処理結果を要求してください。これはオリジナルの報告ワークシートであり、各装置が必ずしも同一のファイル形式でデータを出力するとは限らないことを前提に、結果と判断を関連付けるためのフィールドを備えています。
後のプログラムやプロセスの改訂があっても、元の結果を保持してください。その記録があれば、次のレビュー担当者は修正された参照と印刷内容の変更とを区別できます。また、サプライヤーとのコミュニケーションもより有意義になります。共通の参照ポイントがない無関係なスクリーンショットをやり取りするのではなく、特定の提出物と決定事項について議論できるからです。
よくある質問
SPIは最終組立の受け入れ検査プロセスに置き換えられますか? いいえ。それは、検査段階における印刷ペーストに関する証拠を提供するものです。組立工程においては、依然として当該製品に規定された検査および試験の範囲を満たす必要があります。良好なペースト塗布結果は、プロセスに関する有用な証拠ではありますが、機能面または信頼性に関する完全な評価とはなりません。
2つのSPIレポートを比較する前に、購入者は何を確認すべきですか? 同じ基板リビジョン、デポジット位置、公称値、単位、判定ルールを用いているかどうかを確認してください。それらが異なる場合は、まず定義を一致させてください。分母が異なる2つのパーセンテージは、たとえレポートのレイアウトが同一に見えても、意味のある直接比較にはなりません。
参考文献
- コ・ヤン:はんだペースト検査技術 三次元ペーストの幾何学と計測コンテキスト。
- コウ・ヤング・アメリカ:3D検査装置 — 検査段階と3D検査の役割。
- EOS/ESD協会:基本的な管理手順と材料 — 敏感なデバイスの取り扱いに関する管理手順であり、はんだペーストの受入基準ではない。






