


Die Lotpasteninspektion (SPI) misst die aufgebrachte Lotpaste auf einer Leiterplatte nach dem Siebdruck, in der Regel vor dem Bestücken. Ein 3D-SPI-System kann Eigenschaften wie Depothöhe, Fläche, Volumen und Position bewerten. Ziel ist es, Druckbedingungen zu identifizieren, die Aufmerksamkeit erfordern, bevor die Platine den weiteren Montageprozess durchläuft.
Der schwierige Teil besteht darin, das Ergebnis zu interpretieren. Eine gemessene Größe, eine Inspektionsregel und eine Prozessentscheidung sind drei unterschiedliche Dinge. Ein Volumenwert gibt an, wie viel Paste das System relativ zu seiner Referenz gemessen hat. Er beweist jedoch an sich nicht, dass eine Lötstelle nach dem Reflow als akzeptabel gilt. Dieser Leitfaden trennt diese Entscheidungen voneinander und bietet eine praxisnahe Berichtsstruktur zur Diskussion eines Druckproblems.
Wo die Lotpasteninspektion im Montageprozess ihren Platz hat
Die relevanten Schritte sind Stencil-Druck, Pasteninspektion, Bauteilebestückung und Reflow-Löten. Die SPI‑Inspektion untersucht den Pastenauftrag, solange er als aufgedruckte Paste noch zugänglich ist. Dieser Zeitpunkt bietet dem Team die Möglichkeit, den Druck zu überprüfen, bevor die Bauteile aufgebracht werden. Eine Inspektion zu einem späteren Zeitpunkt in der Fertigungslinie beantwortet andere Fragestellungen, da sich das Material und die Baugruppe inzwischen verändert haben.
Koh Youngs Inspektionsübersicht beschreibt SPI im Zusammenhang mit dem Druckprozess und erläutert den Nutzen der dreidimensionalen Messung. Für Einkäufer oder Produktionsingenieure ist die maßgebliche Unterscheidung das Inspektionsobjekt: SPI untersucht den aufgedruckten Lotpastenauftrag. Es handelt sich nicht um eine allgemeine Bezeichnung für jede Prüfung, die an einer bestückten Leiterplatte durchgeführt wird.
Bei der Überprüfung einer vorgeschlagenen Inspektionsroute ist zu ermitteln, welche Entscheidung jede Inspektionsstation unterstützen muss. Das SPI-Protokoll sollte eine Ablagerung mit ihrem Positionsaufdruck und der Druckreferenz verknüpfen. Ein späteres Inspektionsprotokoll kann einen sichtbaren Montagezustand mit einem Bauteil oder einer Verbindung in Verbindung bringen. Die separate Führung dieser Protokolle ermöglicht es, zu untersuchen, ob ein Problem bereits während des Druckvorgangs entstanden ist oder erst in einer späteren Phase aufgetreten ist.
Höhe, Fläche, Volumen und Versatz messen unterschiedliche Größen.
Das Ablagevolumen setzt sich aus Informationen zum Flächenverlauf und zum Höhenprofil der Ablagerung zusammen. Die Fläche beschreibt den gemessenen Flächenverlauf; die Höhe gibt die vertikale Ausdehnung gemäß der Messmethode des Systems an. Der Versatz gibt die Position relativ zum definierten Ziel an. Diese Größen können unabhängig voneinander variieren, sodass eine anscheinend akzeptable Kontur keine vollständige Volumensabschätzung darstellt.
| SPI-Ergebnis | Was es beschreibt | Nützliche Folgefrage |
|---|---|---|
| Fläche | Die gemessene Ablagerungsfläche | Entspricht die ausgewählte Region und das Zielgeometrieobjekt dem beabsichtigten Lagerstättenvorkommen? |
| Höhe | Das vertikale Profil der Lagerstätte | Ist die Referenzebene für diesen Teil der Leiterplatte gültig? |
| Lautstärke | Die gemessene dreidimensionale Größe | Mit welchem Nennvolumen und welcher Berechnungsgrundlage wird es verglichen? |
| Versatz / Registerhaltung | Position relativ zum programmierten Ziel | Ist die Zielausrichtung korrekt, und ist die Verschiebung lokal oder wiederholt? |
| Brücken- oder Verschmierungsindikation | Geometrie einfügen, die sich in Richtung eines unerwünschten Bereichs erstreckt | Unterstützt die Bild- und Regionsdefinition die angegebene Bedingung? |
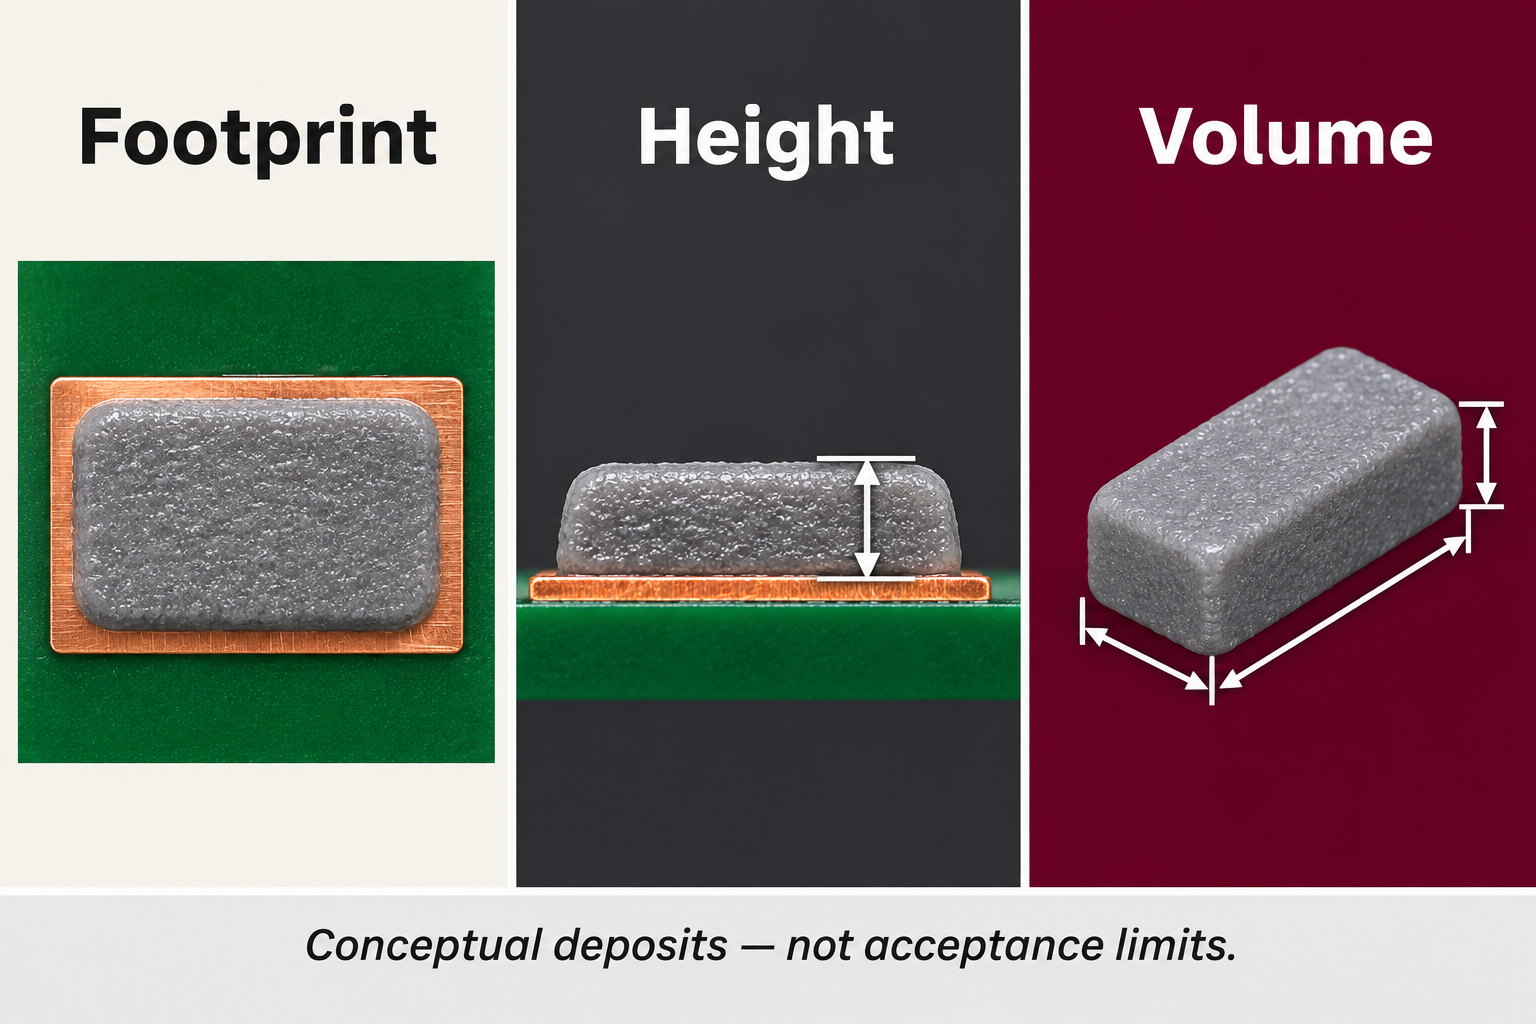
In der Übersicht von Koh Young werden Volumen, Höhe, Fläche und Versatz als separate Ausgabewerte aufgeführt. In der darin enthaltenen Technologiediskussion wird zudem erläutert, warum die Platinentopologie und die Referenzgeometrie von Bedeutung sind. Die sich daraus ergebende Frage ist präziser als die bloße Feststellung, ob die SPI‑Inspektion bestanden wurde: Welche Größe wurde an welcher Stelle gegenüber welcher Referenz bewertet?
Ein funktionierendes Beispiel für das Volumen einer Paste, einschließlich seiner Grenzen.
Stellen Sie sich eine perfekt rechteckige, gleichmäßige Schicht vor, die 1.0 mm lang, 0.5 mm breit und 0.10 mm hoch ist. Ihr berechnetes Volumen beträgt 1.0 × 0.5 × 0.10 = 0.05 mm³. Dies sind hypothetische Lehrabmessungen, keine Schablonenempfehlung, kein Inspektionsergebnis und auch keine akzeptable Pastenmenge für ein bestimmtes Bauteil.
Wenn die Grundfläche gleich bleibt und die einheitliche Höhe 0.20 mm beträgt, ergibt sich das berechnete Volumen zu 0.10 mm³. Das ist das Doppelte des ersten Werts. Würde nur die Höhe ohne die Fläche betrachtet werden, würde dem Leser dennoch ein Teil der Geometrie fehlen. Würde nur die Grundfläche betrachtet werden, könnten die beiden Beispiele von oben betrachtet gleichwertig erscheinen.
Eine tatsächliche Ablagerung muss keine gleichförmige Box sein. Ihre Oberfläche und ihre Kanten können variieren. Eine dreidimensionale Messung erfasst die Form der Ablagerung, anstatt davon auszugehen, dass eine willkürlich gewählte Höhe multipliziert mit einer nominellen Grundfläche diese vollständig repräsentiert. Koh Young erläutert diesen Unterschied in seiner Beschreibung der Pastenvolumenmessung.
Nutzen Sie die Arithmetik, um den Zusammenhang zwischen den Größen zu verstehen, und kehren Sie anschließend zur eigentlichen Prüfmethode zurück. Ein Produktionsbericht sollte den nominalen Sollwert, die gemessene Größe sowie die entsprechenden Einheiten angeben. Ohne diese Angaben kann eine Prozentangabe oder eine farbige Darstellung zwar schlüssig wirken, den zugrunde liegenden Vergleich jedoch unklar lassen.
SPI vs. AOI: unterschiedliche Prüfungsfragen
SPI und automatische optische Inspektion (AOI) sind verwandte Inspektionsverfahren, doch ihre Bezeichnungen machen sie nicht austauschbar. SPI konzentriert sich auf die Phase der gedruckten Lotpaste. AOI kann in anderen Montagephasen eingesetzt werden, um die entsprechenden sichtbaren Merkmale zu prüfen. Moderne AOI-Systeme können ebenfalls dreidimensional sein; der Unterschied besteht nicht einfach darin, dass SPI 3D ist und AOI immer 2D.
| Inspektion oder Prüfung | Hauptfrage in diesem Vergleich | Was es allein nicht beweist |
|---|---|---|
| Vorplatzierungs-SPI | Entspricht die gedruckte Abscheidung den definierten Geometrieregeln? | Das elektrische Verhalten der fertig montierten Baugruppe |
| Montage-AOI | Entsprechen die geprüften sichtbaren Merkmale den programmierten Montageregeln? | Jeder versteckte Gelenkzustand oder jede elektrische Funktion |
| Elektrische Prüfung | Erfüllt die Baugruppe die festgelegten elektrischen Prüfanforderungen? | Eine vollständige Geschichte der ursprünglichen Pastengeometrie |
Die Inspektionsabdeckung hängt von der konkreten Anlagenausstattung, dem Programm und der Prozessstufe ab. Ein Maschinentypenschild ist keine Aussage zur Abdeckung. Erkundigen Sie sich, welche Merkmale das System prüft, welcher Referenzwert zugrunde gelegt wird und wie ein Prüfergebnis gespeichert wird. So vermeiden Sie, dass bei einem Vergleich zweier unterschiedlich eingesetzter Inspektionssysteme beide als gleichwertig angesehen werden, nur weil sie jeweils ein „Pass“ oder „Fail“ ausgeben.
Für eine Prozessuntersuchung sollte die Verknüpfung zwischen den Aufzeichnungen beibehalten werden, anstatt zu erwarten, dass eine einzelne Inspektionsstation alle Fragen beantwortet. Ein Klebeergebnis und ein Montageergebnis können dieselbe Untersuchung unterstützen, ohne dasselbe nachweisen zu müssen. Dies ist besonders hilfreich, wenn ein Drucktrend diskutiert wird, der sich nicht in jedem nachfolgenden Inspektionsbild identisch zeigt.
Defekte interpretieren, ohne universelle Akzeptanzgrenzen zu definieren.
Eine Anzeige für unzureichendes Volumen bedeutet, dass das Ergebnis unter dem im Programm festgelegten Kriterium liegt. Eine Anzeige für übermäßiges Volumen bedeutet, dass es das entsprechende Kriterium überschreitet. Diese Kennzeichnungen stellen Entscheidungen dar, die anhand konfigurierter Grenzwerte getroffen werden. Ihre Bedeutung hängt vom jeweils richtigen Auftrag, der Zielgeometrie, der Messbasis sowie den validierten Regeln für diese Baugruppe ab.
Dieser Leitfaden liefert kein allgemeingültiges Prozentsatzfenster. Eine von einer anderen Platine oder Komponente übernommene Angabe kann zu einer irreführenden Vergleichssituation führen, wenn sich die zugrunde liegende Nennreferenz unterscheidet. Der Prozessverantwortliche muss die Prüfregeln für die konkreten Design- und Fertigungsbedingungen festlegen und validieren sowie Änderungen an diesen Regeln kontrollieren.
Eine sinnvolle Überprüfung unterscheidet drei Bereiche: gemessenes Ergebnis, angewandte Regel und dispositionelle Maßnahme. Beispielsweise könnte ein Bericht feststellen, dass eine bestimmte Einzahlung außerhalb des konfigurierten Volumenkriteriums liegt. Die nächste Entscheidung betrifft die Frage, ob Programm und Referenz korrekt sind, ob der Ausdruck einer Prozessüberprüfung bedarf und welche autorisierte dispositionelle Maßnahme zu ergreifen ist. Das Etikett allein erlaubt keine Identifizierung der Ursache.
Diese Unterscheidung verbessert auch die Kommunikation mit den Lieferanten. Fordern Sie vorab das entsprechende Referenzbild, den Standort, die gemessene Menge und den nominalen Referenzwert an, bevor Sie eine pauschale Behauptung aufstellen, die Leitung weise eine hervorragende SPI‑Leistung auf. Ein konkretes, nachvollziehbares Ergebnis lässt sich untersuchen. Eine allgemeine Aussage zur Inspektion kann nicht erläutern, welche Druckbedingung Anlass zur Sorge gab oder welche Änderung geprüft werden sollte.
Separate Messaufstellung von einer echten Druckwechselaktion
Ein verändertes Ergebnis kann auf den gedruckten Auftrag, die Messanordnung oder beides zurückzuführen sein. Die Ausrichtung der Leiterplatte, der gewählte Inspektionsbereich, die Referenzebene und die Job‑Revision beeinflussen die Interpretation eines Ergebnisses. Koh Young erläutert die aktive Kompensation von Leiterplattenverzug und zeigt auf, warum die Leiterplattenoberfläche nicht immer als perfekt ebene Referenz betrachtet werden kann.
Prüfen Sie zunächst das gesteuerte Programm und die Leiterplattenunterstützung, bevor Sie jede Anzeige der Druckeinheit zuschreiben. Umgekehrt sollten Sie einen wiederkehrenden Trend nicht ohne entsprechende Belege als Messproblem abtun. Vergleichen Sie die Ergebnisse desselben Auftrags und derselben Referenzbasis, notieren Sie deren jeweilige Positionen und untersuchen Sie, ob der Zustand lokal begrenzt ist oder sich über den betreffenden Bereich bzw. Produktionszeitraum hinweg wiederholt.
Eine wiederholte Positionsverschiebung wirft eine andere Frage auf als eine Volumenänderung bei gleichbleibender Position. Eine lokale Höhenabweichung wirft eine andere Frage auf als eine änderung der Bezugshöhe über das gesamte Board hinweg. Diese Muster helfen, eine Untersuchung zu strukturieren, doch keines von ihnen beweist allein die Ursache. Halten Sie das beobachtete Muster im Bericht von der vorgeschlagenen Erklärung getrennt.
In der Inspektionsübersicht von Koh Young wird die Nutzung von Inspektionsdaten zur Rückführung in den Druckprozess beschrieben. Die praktische Anforderung ist die Nachvollziehbarkeit: Es muss klar sein, welche Messung eine vorgeschlagene Anpassung begründet hat, und das Ergebnis ist nach Durchführung der genehmigten Änderung zu dokumentieren. Eine ungeklärte Anpassung, die lediglich die Alarmhäufigkeit senkt, kann das ursprüngliche Problem verschleiern, wenn vielmehr das Programm oder die Referenzdaten korrigiert werden mussten.
Geben Sie die Boardunterstützung, die Handhabung und einen nachverfolgbaren SPI-Bericht an.
Die Trägerunterstützung und der Transport gehören in die Prozessüberprüfung, da das Board in einem für den geplanten Prozess geeigneten Zustand ankommen muss. Der Träger muss zur Abmessung des Boards und zum Handlingweg passen. Er sollte nicht als SPI-Vorrichtung bezeichnet werden, es sei denn, diese spezifische Funktion und Schnittstelle sind tatsächlich festgelegt worden.
CH-ESD’s ESD-Trays und Bauteilbehälter bilden einen Ausgangspunkt für die Überprüfung der Anforderungen an Lagerung und Transport. Bestätigen Sie die Trägergeometrie, den Zugang sowie die elektrostatischen Anforderungen für die jeweilige Baugruppe. Ein Handhabungsträger legt weder die Messgenauigkeit noch die Pastenverträglichkeit oder die Kompatibilität mit einer bestimmten Inspektionsmaschine fest.
Für eine praxistaugliche Übergabe sind folgende Angaben zu erfassen: Auftrags- und Revisionsnummer, Platinen- oder Panelkennung, Ablageort, Nenn‑/Referenzbasis, gemessene Höhe/Fläche/Volumen/Offset, angewandte Regel, Bild, Inspektionszeit sowie die genehmigte Entscheidung. Dies ist ein ursprüngliches Berichtsblatt: Die Felder verknüpfen ein Ergebnis mit einer Entscheidung, ohne zu behaupten, dass jede Maschine das gleiche Dateiformat ausgibt.
Behalten Sie das ursprüngliche Ergebnis bei jeder späteren Programm- oder Prozessüberarbeitung bei. Dieses Protokoll ermöglicht es dem nächsten Prüfer, einen korrigierten Bezug von einer geänderten Ausgabe zu unterscheiden. Zudem wird die Kommunikation mit dem Lieferanten effizienter: Das Team kann über eine benannte Abgabe und eine festgelegte Entscheidung sprechen, anstatt sich ohne gemeinsamen Bezug unzusammenhängende Bildschirmfotos zu schicken.
Häufig gestellte Fragen
Kann SPI den abschließenden Montageabnahmeprozess ersetzen? Nein. Es liefert Hinweise auf die gedruckte Paste in der Inspektionsphase. Die Baugruppe muss den für das Produkt vorgeschriebenen Umfang an Inspektionen und Prüfungen dennoch absolvieren. Ein gutes Ergebnis bei der Pastenauftragung stellt nützliches Prozess‑Evidence dar, nicht jedoch ein abschließendes Urteil hinsichtlich Funktionalität oder Zuverlässigkeit.
Was sollte ein Käufer fragen, bevor er zwei SPI-Berichte vergleicht? Erkundigen Sie sich, ob dieselbe Platinenrevision, die gleichen Ablageorte, Nennwerte, Einheiten und Entscheidungsregeln verwendet werden. Falls diese abweichen, müssen zunächst die Definitionen angeglichen werden. Zwei Prozentsätze mit unterschiedlichen Nennern lassen keinen sinnvollen direkten Vergleich zu, selbst wenn ihre Berichtsformate identisch aussehen.
Referenzen
- Koh Young: Lötpasteninspektionstechnologie — dreidimensionale Geometrie der Paste und Messkontext.
- Koh Young America: 3D Inspektionsausrüstung — Inspektionsphasen und die Rollen der 3D-Inspektion.
- EOS/ESD-Verband: Grundlegende Kontrollverfahren und Materialien — Handhabungsrichtlinien für empfindliche Bauelemente; keine Kriterien zur Zulassung von Lötpaste.






