


Bandejas de kits ESD Debe poner a disposición las piezas correctas en el orden correcto, preservando la identificación y la ruta de manejo ESD requerida. Una bandeja que simplemente contiene todo puede seguir generando lotes mezclados, faltantes ocultos, dificultades en la preparación o contacto de componentes sin soporte.
Construya el diseño a partir de la lista de materiales, la secuencia de ensamblaje, la envolvente del componente y el método de reabastecimiento. A continuación, verifique la bandeja cargada durante el almacenamiento, el desplazamiento, la entrega y la devolución. El resultado debe ser un kit controlado, no una cuadrícula atractiva pero ambigua.
1. Defina las bandejas de ensamblaje de kits ESD a partir del kit
Comience con una orden de trabajo o una unidad de ensamblaje. Enumere cada componente, su cantidad, el estado del paquete, la regla de lote o de código de fecha, la orientación, la característica frágil y el punto de uso. Marque los componentes que deben permanecer sellados hasta llegar a una estación de trabajo protegida, así como los componentes que pueden compartir un compartimento únicamente cuando la mezcla no pueda afectar la identidad ni la calidad.
Decida quién es responsable de la integridad en cada entrega. El almacén puede recoger el kit, un manipulador de materiales puede trasladarlo y un operador puede consumir las piezas en secuencia. Si la bandeja regresa para su reabastecimiento, defina quién cuenta las piezas residuales y cómo se aísla un kit incompleto o mixto.
| Entrada de diseño | Decisión de bandeja | Verificación de aprobación |
|---|---|---|
| Sobre del componente | Tamaño y holgura de la cavidad o el compartimento | El paquete aprobado más grande cabe sin interferencia con plomo, conector o superficie |
| Cantidad y secuencia | Una posición por artículo, grupo o paso de ensamblaje | El operador puede identificar y recoger sin cruzar piezas no relacionadas |
| Control de lote | Posición dedicada, taza extraíble o bandeja separada | Los lotes mixtos y las piezas devueltas siguen siendo identificables |
| Reabastecimiento | Etiquetas fijas, marcas de recuento y visibilidad de posiciones vacías | Las condiciones de escasez y de pieza incorrecta son visibles antes de la liberación |
| Ruta | Requisito de cubrir, apilar, transportar en bolsa, en carrito o llevar a mano | La bandeja cargada permanece estable y legible en cada transferencia |
2. Construya el diseño a partir de la lista de materiales y la secuencia
Organice las piezas de uso frecuente o de primer uso donde el operador pueda alcanzarlas sin cruzar la bandeja. Separe las piezas visualmente similares y asigne una identidad a cada posición. Si se utiliza una cuadrícula de cavidades, el mapa debe vincular la posición con el número de pieza, la cantidad y la revisión. El color puede apoyar el flujo de trabajo, pero no debe ser el único identificador.
Deje suficiente espacio libre para los dedos con guantes o para herramientas aprobadas. Las celdas profundas y estrechas pueden ocultar faltantes y dificultar la extracción. Las áreas abiertas grandes pueden permitir que las piezas se desplacen. Para piezas pequeñas sueltas, evalúe copas extraíbles, tapas, separadores o una bolsa secundaria únicamente si esos elementos mantienen los requisitos de ESD e identificación.
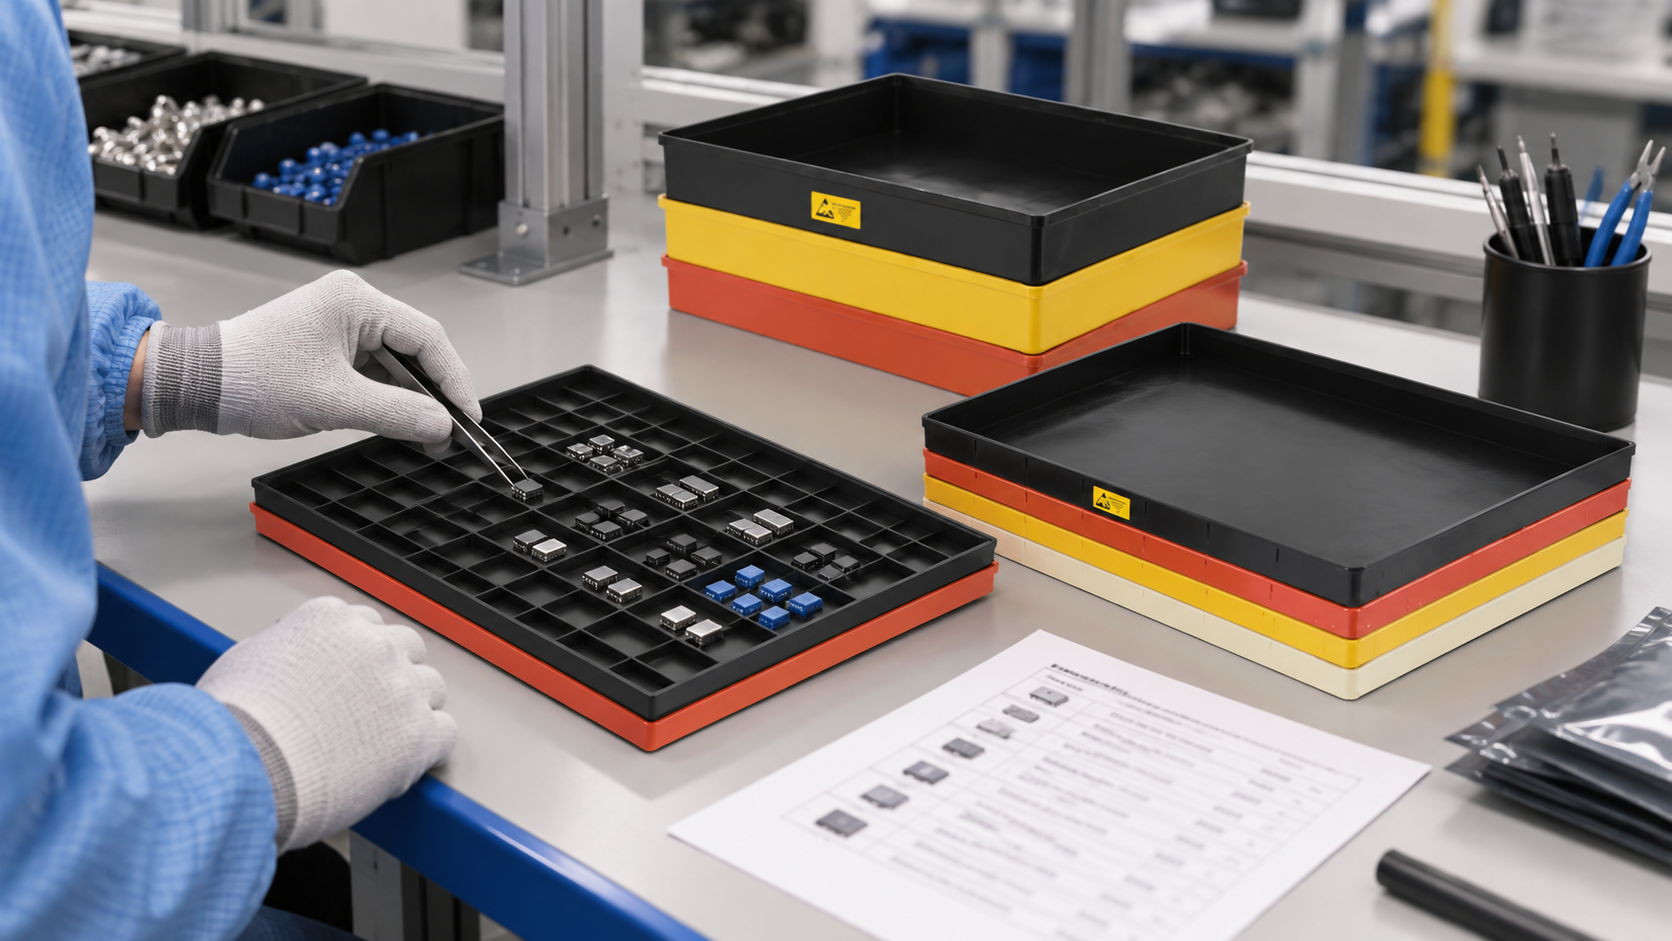
3. Controle el movimiento, el reabastecimiento y la entrega.
La corriente Categoría de bandejas ESD CH-ESD Describe bandejas para almacenar, organizar y transferir componentes y placas de circuito impreso durante el montaje y la inspección. Utilice esa familia como punto de partida y, a continuación, especifique la construcción real de la bandeja, el diseño de cavidades o rejilla, la superficie de soporte, la tapa o la interfaz de apilamiento, y la propiedad ESD.
Los requisitos de NASA Marshall incluyen el armado de kits y el envío dentro de un proceso de manipulación ESD; ANSI/ESD S541 aborda las propiedades del embalaje durante la producción, el transporte y el almacenamiento. La implicación práctica es que una bandeja de armado de kits debe aprobarse como parte de su ruta. Una bandeja que funciona en un banco de trabajo puesto a tierra puede necesitar una cubierta, un contenedor de transporte o instrucciones de manipulación diferentes cuando cruce un pasillo o almacén no controlado.
Defina la señal de reabastecimiento antes de la liberación. Una posición vacía puede mostrar consumo, pero también puede ocultar una recogida omitida. Utilice una hoja de conteo, un código de barras, una hoja de ruta o una transacción digital que se ajuste al sistema de producción existente. Aísle las piezas incorrectas, dañadas, no identificadas o en exceso, en lugar de devolverlas a un compartimento abierto sin una decisión trazable.
Si un kit necesita movimiento encerrado, compare un Caja ESD Como contenedor de manipulación exterior. Confirme el ajuste de la bandeja, la holgura de la tapa, la visibilidad de la etiqueta y el comportamiento al apilar con la muestra cargada.
4. Aprobar la bandeja con una muestra cargada
Entregue al proveedor los sobres de los componentes, la cantidad por posición, las superficies de contacto aprobadas, la orientación, la masa máxima cargada, el método de acceso, la ruta, la necesidad de cubierta o apilamiento, y el proceso previsto de limpieza o reutilización. Solicite el dibujo de la bandeja, el material, el método de fabricación, la propiedad ESD, la base de ensayo y la revisión para la configuración ofrecida exacta.
- Cargue todos los componentes aprobados y verifique el ajuste, el acceso con los dedos, la visibilidad y la orientación.
- Ejecute la secuencia de recogida real y registre cualquier alcance cruzado o posición ambigua.
- Mueva la bandeja a través de los puntos de bastidor, carro, banco y entrega con su orientación normal.
- Verifique etiquetas, separación de lotes, faltantes, sobrantes y flujo de devoluciones.
- Congela conjuntamente el diseño aprobado, la revisión de bandeja, las pruebas del material y la instrucción de trabajo.
Repita la aprobación cuando cambien la lista de materiales, el paquete del componente, la cantidad, la disposición de cavidades, el material, el proveedor, la cubierta, el método de apilamiento o la ruta. Esto mantiene la bandeja alineada con la tarea de ensamblaje, en lugar de permitir que un contenedor conveniente se convierta en un proceso no controlado.
Mida el primer piloto con datos de proceso sencillos: errores de selección, piezas faltantes detectadas antes del lanzamiento, intervenciones de reposición y tiempo empleado en buscar o reorientar piezas. Utilice las observaciones para mover posiciones o cambiar etiquetas, y luego congele el diseño aceptado. Los datos evalúan el flujo de trabajo; no demuestran el rendimiento en ESD, que sigue vinculado a las pruebas de material y manipulación.
Registre en la instrucción de trabajo al responsable aprobado de la entrega y la reposición.
Mantenga un kit cargado aprobado como referencia para la formación y la recepción.
Referencias
- NASA MSFC-RQMT-2918E — contexto del proceso de embalaje, manipulación, preparación de kits y envío.
- Asociación EOS/ESD: ANSI/ESD S541-2026 — propiedades del embalaje durante la producción, el transporte y el almacenamiento.
- NASA-STD-8739.6B — Contexto de embalaje y manipulación con protección ESD.






