


A Unión de soldadura en frío Es una conexión que no se ha formado adecuadamente durante la soldadura, normalmente porque el calor insuficiente no llegó a las superficies necesarias para lograr un mojado correcto. Puede dar lugar a un comportamiento eléctrico deficiente o intermitente. Sin embargo, una superficie opaca por sí sola no demuestra que la unión sea fría, y un pitido de continuidad por sí solo no demuestra que sea aceptable.
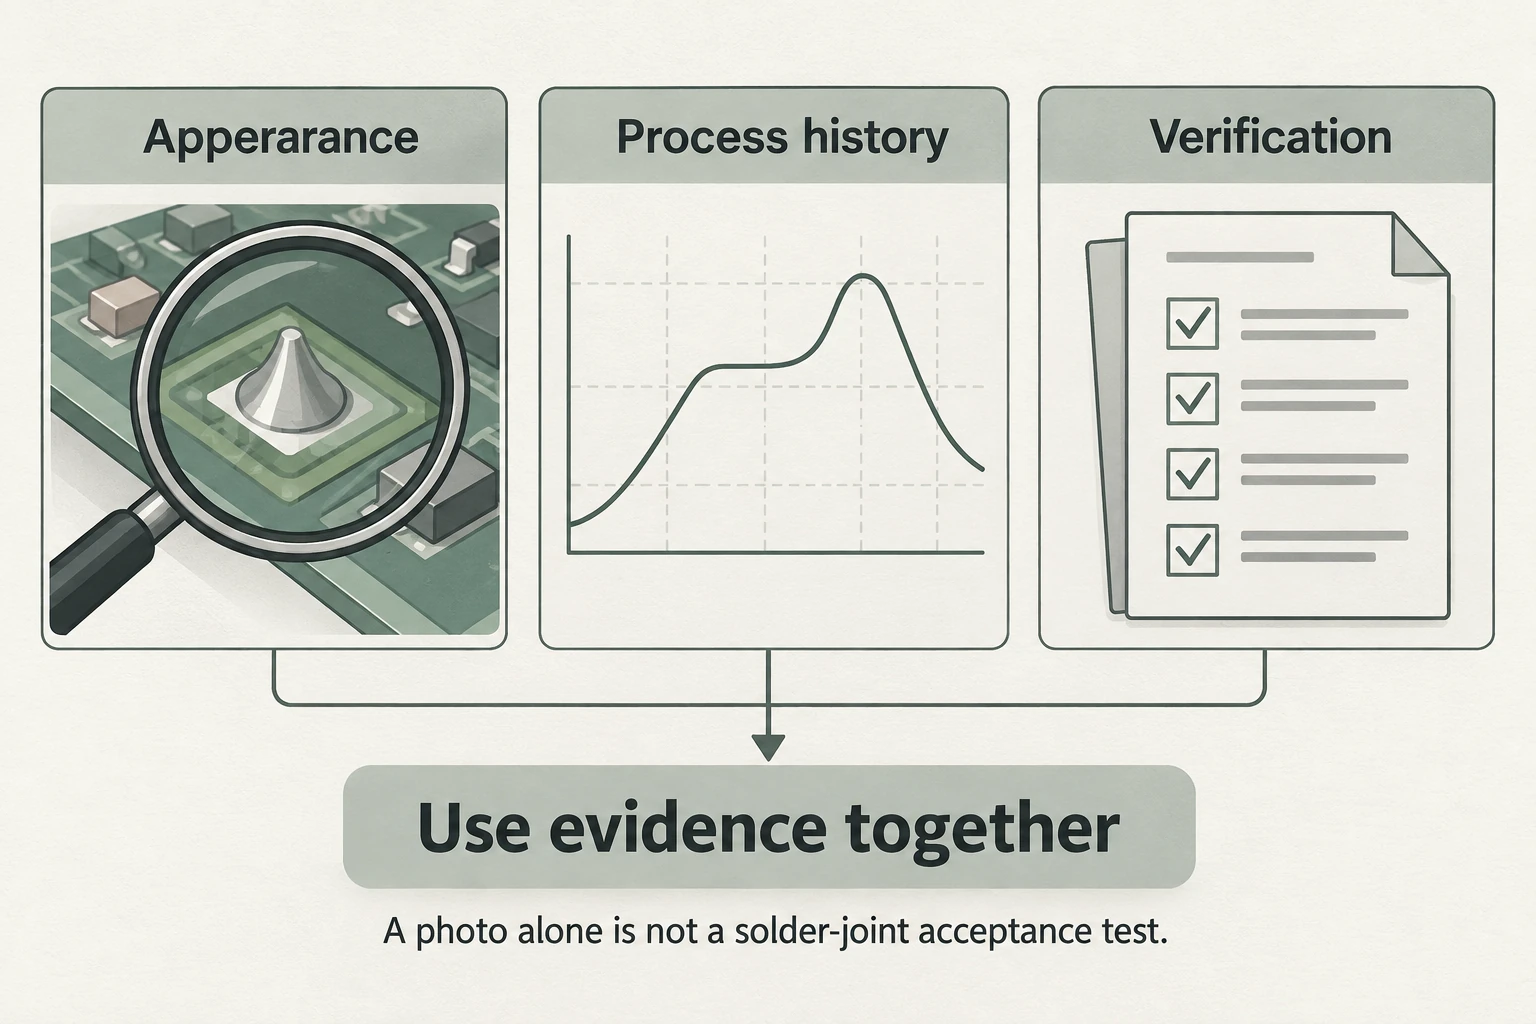
Identifique la condición observada antes de elegir una reparación. La evaluación útil combina la apariencia de la unión, la historia de la aleación y del proceso, y la verificación requerida para ese ensamblaje.
Cómo puede verse una unión soldada fría
La humectación insuficiente es un motivo para investigar. Puede parecer que la soldadura reposa sobre una superficie sin establecer la conexión prevista con el terminal y la almohadilla. La geometría, el acceso y la iluminación influyen en lo que puede ver un inspector; por eso, una sola fotografía constituye un registro limitado.
La orientación técnica de Hakko vincula la transferencia de calor inadecuada con la humectación insuficiente. También identifica el efecto de disipación de calor de algunos diseños de PCB. Por lo tanto, un ajuste de temperatura en la herramienta no equivale a una prueba de que la unión recibió el calor necesario.
| Observación | Motivo para investigar | Lo que no establece |
|---|---|---|
| Mala humectación aparente | Compruebe las superficies, los materiales y el proceso térmico | La causa exacta a partir de la apariencia únicamente |
| Superficie mate o ligeramente craquelada | Identifique la aleación y el acabado previsto | Fallo automático de una unión sin plomo |
| Comportamiento eléctrico intermitente | Correlacione la falla con la conexión afectada | Esa soldadura es necesariamente la única falla |
| Indicación de continuidad | Registre el método y las condiciones | Integridad mecánica o aceptación a largo plazo |
Por qué la soldadura sin plomo mate no es defectuosa de forma automática
Kester explica que la soldadura de estaño-plata-cobre puede presentar un aspecto más apagado o ligeramente agrietado en comparación con la soldadura tradicional de estaño-plomo. Ese aspecto puede ser característico de la aleación. Por lo tanto, aplicar la regla “brillante equivale a bueno” a distintas aleaciones puede dar lugar a una clasificación errónea de la unión.
La suposición inversa tampoco es de ayuda: una superficie brillante no constituye un registro completo de la unión que hay debajo. Mantenga la descripción visual separada de la decisión de aceptación. “Superficie mate en esta aleación” es una observación; “unión defectuosa” requiere las pruebas aplicables.
Causas que investigar antes de elegir la reelaboración
Comience con el proceso térmico, el estado de la superficie y la identificación del material. Hakko menciona el calentamiento inadecuado, las condiciones del equipo y el diseño de la placa de circuito impreso como posibles factores contribuyentes. La misma orientación también advierte que un calentamiento excesivo puede dañar los componentes o levantar las estructuras de la placa de circuito impreso.
Esto establece un límite importante: “añadir más calor” no es una instrucción de reparación completa. El conjunto, la aleación de soldadura, el fundente y el proceso aprobado determinan las condiciones adecuadas de retrabajo. Copiar una temperatura de un ejemplo no relacionado puede oscurecer el problema original e introducir otro.
Los registros del proceso ayudan a distinguir una unión anómala aislada de una condición repetida. Registre las referencias de la placa y de los componentes, la información disponible sobre el material o la aleación, y si las uniones similares de la misma operación presentan la misma observación. Un patrón repetido ofrece una vía de investigación distinta de la de una conexión dañada aislada.
Por qué no basta un pitido de continuidad
La nota de aplicación de Vicor para sus módulos de alimentación explica explícitamente que una conexión fría no tiene por qué estar abierta eléctricamente y que no puede diagnosticarse mediante una simple comprobación de continuidad. La lección general útil es el límite de esa observación, no la transferencia de los criterios históricos de ensamblaje de la nota a todas las placas modernas.
Un pitido registra la respuesta del medidor en las condiciones de prueba. No documenta la humectación, el estado mecánico ni el comportamiento a lo largo del entorno operativo del conjunto. Cuando un resultado de continuidad forma parte de una prueba controlada, consérvelo como un elemento de evidencia y no como la decisión de aceptación en su totalidad.
Qué registrar antes y después de una reparación
La entrega de la reelaboración debe identificar la revisión del ensamblaje, la referencia del componente, la condición observada exacta y la información de proceso relevante. Indique qué se sabe y qué sigue sin estar claro. “La unión en el pin del conector parece tener una humectación deficiente” proporciona al técnico información más útil que “soldadura defectuosa en todas partes”.”
Tras la aprobación de la reelaboración, el técnico responsable debe documentar el trabajo realizado y la inspección o verificación funcional exigida por los criterios aplicables al conjunto. Una nueva fotografía puede registrar la apariencia; no debe sustituir silenciosamente la verificación especificada.
Mantener separados los ensamblajes sospechosos y los aceptados también evita la confusión de estados. De Quan Dun Opciones de bandejas ESD Se puede evaluar en cuanto al soporte y la manipulación de tableros, con una identificación clara adjunta al registro de ensamblaje real. Un contenedor no repara una unión ni establece la aceptación.






