


Eine QR-Code-Beschriftung auf der Leiterplatte verknüpft eine physische Schaltung mit einer Kennung, einem Dokument oder einem Produktionsprotokoll. Eine sinnvolle Implementierung erfordert sowohl ein lesbare Symbol als auch eine zuverlässige Antwort auf eine Frage: Welche Leiterplatte wird durch diesen Scan identifiziert? Beginnen Sie mit dem vorgesehenen Lesegerät und dem Identifikationsschema, weisen Sie anschließend den Beschriftungsbereich zu und validieren Sie den gesamten Prozessablauf durch die Produktion hindurch.
Von ZiroSip · 1. Oktober 25, 2026
Bestimmen Sie, wofür der Boardcode steht.
Eine Teilenummer, eine Revision, eine Fertigungscharge und eine individuelle Seriennummer bezeichnen unterschiedliche Dinge. Bevor Sie die Zeichnungsdaten erstellen, sollten Sie entscheiden, ob der Code ein Design, eine Gruppe von Leiterplatten oder eine einzelne physische Baugruppe identifiziert. Diese Entscheidung bestimmt, was das Empfangssystem nach einem Scan zurückgeben soll.
Zum Beispiel könnte ein vorgeschlagener Board-Eintrag verwenden BOARD-B017 als seine stabile Identität, wobei der Revisions- und Inspektionsstatus im zugehörigen Datensatz gespeichert ist. Das Beispiel zeigt ein Workflow‑Design und kein bestehendes Kundendatensatz. Der Vorteil besteht darin, dass sich ein Inspektionsergebnis ändern kann, ohne dass die Identität des Boards geändert werden muss.
| Zweck | Vorgeschlagener codierter Inhalt | Was die Anwendung lösen soll |
|---|---|---|
| Offene kontrollierte Dokumentation | Eine gepflegte Dokument-URL oder Dokumentschlüssel | Das anzuwendende Dokument und die Revision |
| Ein Produktionslos verfolgen | Grundstückskennzeichnung | Die richtige Gruppe von Brettern |
| Eine einzelne Tafel verfolgen | Eine eindeutige Boardkennung | Der Rekord eines physischen Boards |
| Ein herausnehmbares Fach verfolgen | Ein separater Trägerkennzeichner | Der Träger und sein aktueller Inhalt |
Die Identität des Trägers ist von der Identität der Leiterplatte zu trennen. Ein Etikett auf dem Träger kann zwar bei der Lokalisierung einer Charge helfen, beweist jedoch nicht, welche einzelne Leiterplatte inspiziert wurde, nachdem Leiterplatten zwischen Trägern umgelagert wurden. Ein vorgeschlagenes Rückverfolgbarkeitsprotokoll sollte daher die Beziehung zwischen Leiterplatte, Träger und Bearbeitungsereignis erhalten, anstatt diese als austauschbare Identifikatoren zu behandeln.
Prüfen Sie, ob das Symbol tatsächlich ein QR-Code ist.
Ein quadratisches Symbol auf einer Leiterplatte könnte ein Data‑Matrix-Code und nicht ein QR‑Code sein. Beide sind zweidimensionale Codeformate zur Identifikation, jedoch handelt es sich nicht um dieselbe Symbologie. Übliche QR‑Symbole weisen in der Nähe von drei Ecken markante quadratische Suchmuster auf. Bestätigen Sie das gewählte Format in der Zeichnung und in der Leserkonfiguration, anstatt jedes quadratische Symbol pauschal als “QR” zu bezeichnen.”
Für einen PCB-QR-Code, der zur Öffnung von Dokumentationen gedacht ist, testen Sie das jeweils vorgesehene Mobilgerät oder Lesegerät. Bei einem internen Serialisierungsprozess erkundigen Sie sich beim Produktionsteam, welche Symbologien deren Scanner und Software unterstützen. Der Zielort und die verfügbare Platinefläche sind entscheidender als die Frage, welcher Code vertraut erscheint.
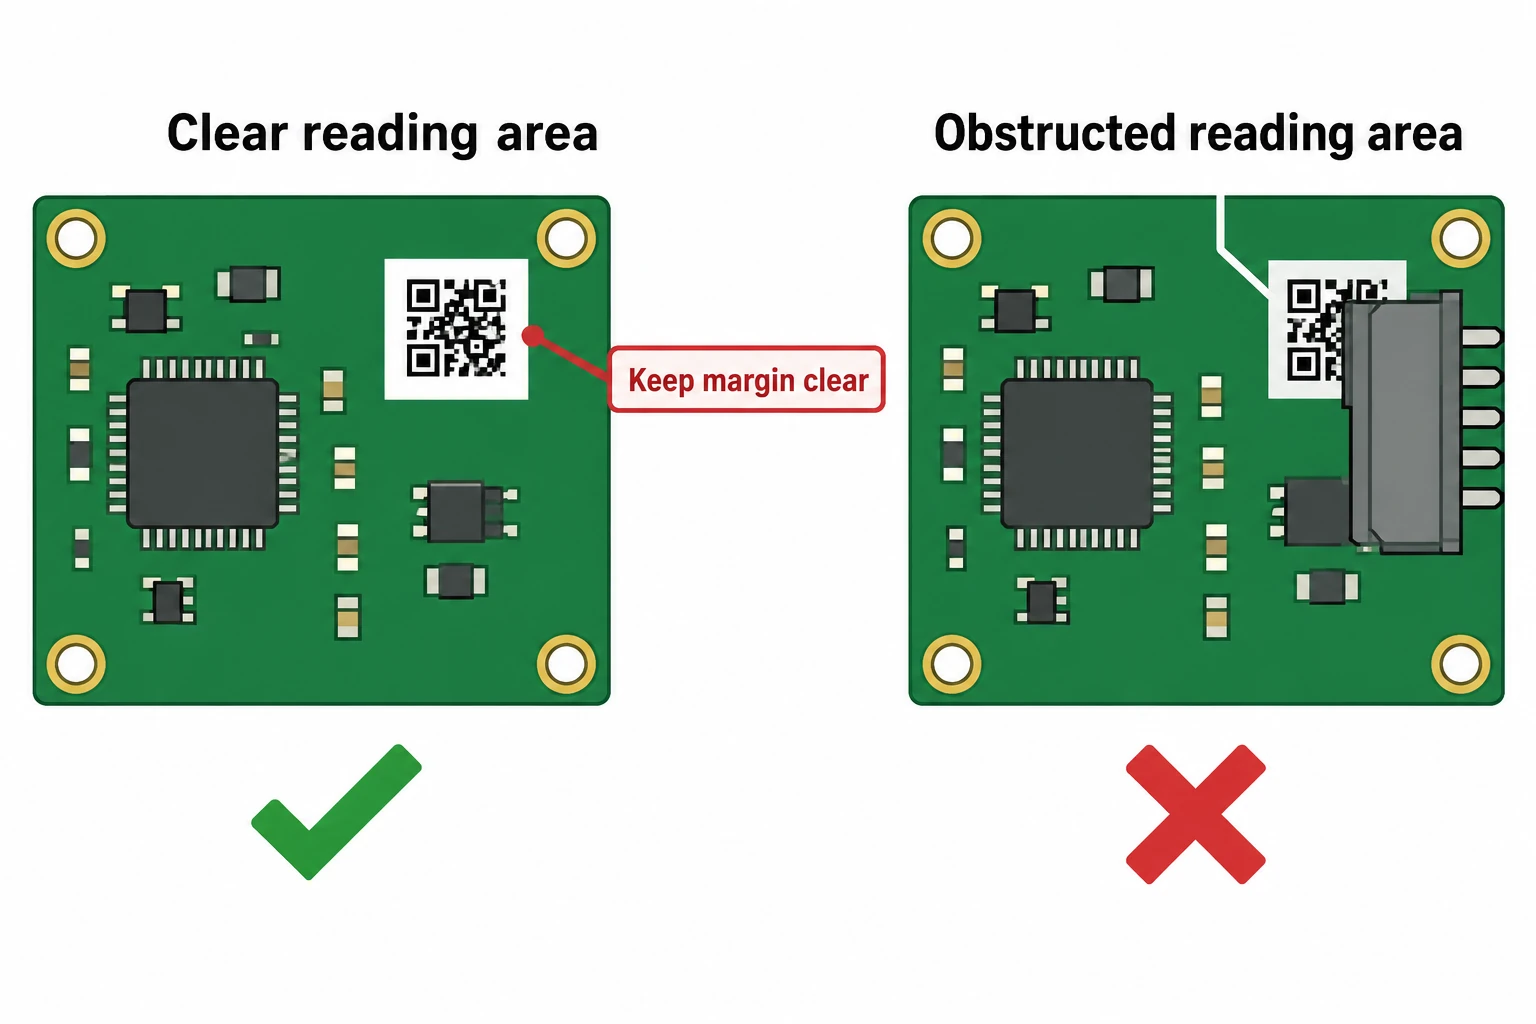
QR-Code-Leiterplattenlayout: Reservieren Sie den gesamten Lesebereich.
Die kleinen Quadrate innerhalb eines QR-Codes werden als Module bezeichnet. DENSO WAVE schreibt für einen normalen QR-Code an jeder Seite einen klaren Rand, also eine ruhige Zone, von vier Modulen Breite vor. Dieser Rand ist in die reservierte Fläche einzubeziehen; das gemusterte Quadrat allein stellt nicht die gesamte Fläche dar.
Wenn das Symbol ist N Module nebeneinander, und jedes Modul hat eine Seitenlänge m, die gesamte Seitenlänge beträgt (N + 8) × m. Die zusätzlichen acht Beiträge berücksichtigen die beiden gegenüberliegenden vierfachen Modulränder. Diese Berechnung beschreibt die QR-Geometrie; sie legt jedoch nicht fest, welches die kleinste Struktur ist, die ein bestimmter Leiterplattenherstellungsprozess reproduzieren kann.
Die Modulgröße muss zudem zum Lesegerät passen. Die Richtlinien von DENSO berücksichtigen sowohl die Markierungsauflösung als auch die Auflösung des Scanners. Die Fähigkeit eines Herstellers, ein kleines Merkmal präzise zu reproduzieren, ist nur ein Teil der Entscheidungsgrundlage; auch die Kamera und die tatsächlichen Leserbedingungen müssen dieses Merkmal auflösen können. Vermeiden Sie es, ohne diese Eingangsgrößen eine pauschale Mindestgröße in Millimetern festzulegen.
Überprüfen Sie den Zugriff, nachdem das Board gefüllt wurde.
Reservieren Sie die Position in der Ansicht der bestückten Leiterplatte und nicht nur im Layout der unbestückten Leiterplatte. Führen Sie als Platzierungsüberprüfung mit den Montage- und Inspektionsteams folgende Abfragen durch:
- Sichtbarkeit: Wird ein Stecker, eine Abschirmung oder eine spätere Baugruppe die Markierung abdecken?
- Freiraum: Gehen der Referenztext, die Rahmen oder andere Markierungen in den reservierten Rand hinein?
- Leseposition: Kann die beabsichtigte Station den Code in ihrer jeweiligen Halterung oder ihrem jeweiligen Fach einsehen?
- Prozessablauf: Wann wird die Identität angewendet, und in welchen späteren Phasen wird sie ausgelesen?
- Kennzeichnungsmethode: Welches vorgeschlagene Etikett – gedruckt oder im Direktmarkierungsverfahren – wird der Lieferant für diese Platine qualifizieren?
Diese Fragen bilden eine vorgeschlagene Abnahmeprüfung. Sie bedeuten nicht, dass ein bestimmter Tinten-, Etiketten- oder Laserprozess bereits qualifiziert ist. Nehmen Sie den vereinbarten Standort und die vereinbarte Methode in die kontrollierte Zeichnung auf, damit der Kennzeichnungslieferant und der Lesegeräteintegrator von denselben Anforderungen ausgehen.
Getrennte Decodierung, Datenvalidierung und Qualitätsprüfung
Ein erfolgreicher Scan zeigt lediglich, dass ein Lesegerät dieses Symbol unter den gegebenen Bedingungen decodiert hat. Er beweist jedoch nicht von sich aus, dass die Kennung korrekt formatiert ist, zur Platine vor Ihnen gehört oder ein vereinbartes Kriterium für die Symbolqualität erfüllt.
Cognex unterscheidet zwischen Datenvalidierung und Barcode-Verifikation. Die Validierung prüft das Format der codierten Daten; die Verifikation bewertet die Qualität des Druckbilds unter festgelegten Messbedingungen. Halten Sie diese Prüfungen getrennt von der zusätzlichen Aufgabe der Produktionsanwendung, den richtigen Datensatz abzurufen.
| Überprüfen | Frage zur Beantwortung | Zu bewahrende Beweise |
|---|---|---|
| Dekodieren | Hat der vorgesehene Empfänger die Nutzlast zurückgesendet? | Roher decodierter Wert und Stationsidentität |
| Datenformat | Entspricht dieser Wert dem genehmigten Bezeichnerformat? | Formatvalidierungsergebnis |
| Datensatzzuordnung | Ruft der Wert das beabsichtigte Board und die beabsichtigte Revision ab? | Aufgelöster Datensatz und Vergleichsergebnis |
| Identitätsunikatheit | Könnte ein anderes Board dieselbe individuelle ID tragen? | Deduplizierungsergebnis |
| Symbolqualität | Erfüllt die Marke das vereinbarte Qualitätskriterium? | Der anwendbare Prüfbericht, sofern angegeben |
Legen Sie die erforderlichen Nachweise vor der Freigabe einer Produktion fest. Ein erfolgreicher Decodiervorgang durch einen Leser sollte nicht als Verifizierungsgrad erfasst werden. Ebenso kann ein Symbol von guter Qualität keine Datenbank korrigieren, die seinen Nutzdaten die falsche Baugruppe zuordnet.
Führen Sie ein Pilotprojekt durch, das dem physischen Board folgt.
Ein sinnvoller Pilotversuch beginnt mit einer bewusst kleinen, kontrollierten Gruppe von Leiterplattenidentitäten. Weisen Sie die vorgeschlagenen Identifikatoren zu, vergleichen Sie die Layout‑ oder Beschriftungsdaten mit der genehmigten Liste und überprüfen Sie die physischen Markierungen. Scannen Sie anschließend an den Stationen, an denen die Identifikation tatsächlich zum Einsatz kommen soll.
Notieren Sie an jeder Station den dekodierten Wert, bevor eine Anwendung ihn verarbeitet. Vergleichen Sie den abgerufenen Datensatz mit der erwarteten physikalischen Platine, der Designrevision und dem Verarbeitungsereignis. Nehmen Sie auch eine zurückgewiesene oder nicht lesbare Probe in das Verfahren auf, damit das Team prüfen kann, wie die Software mit einem Fehlversuch umgeht, und nicht nur mit einem erfolgreichen Lesevorgang.
Für eine Workflow-Testumgebung reicht der folgende Datensatz aus, um mehrere unterschiedliche Probleme aufzuzeigen, ohne den Anspruch zu erheben, ein vollständiges Manufacturing Execution System zu sein:
- Erwartete Identität: die genehmigte Boardkennung und -revision.
- Beobachtung: Station, Prozessstufe, Lesegerät und roher decodierter Wert.
- Bewerbungsergebnis: Aufgelöster Datensatz, Doppelprüfung und Verarbeitungsstatus.
- Disposition: angenommen, aufbewahrt oder abgelehnt, mit einem Verantwortlichen für die Abweichung.
Protokollieren Sie fehlgeschlagene Scans als eigenständige Beobachtungen. Das wiederholte Scannen, bis die Anwendung einen Eintrag akzeptiert, kann die Unterscheidung zwischen einer schwer lesbaren Markierung und einem fehlerhaften Datensatz verschleiern. Der Pilot sollte diese Unterscheidung beibehalten, damit das zuständige Team den entsprechenden Abschnitt des Workflows untersuchen kann.
Diagnostizieren Sie die fehlerhafte Ebene, bevor Sie das Bildmaterial ändern.
Wenn keine Nutzdaten zurückgegeben werden, prüfen Sie die physische Markierung, den reservierten Rand, die Sichtbarkeit sowie die Konfiguration des Lesegeräts. Wenn die Nutzdaten zwar zurückgegeben, jedoch nicht validiert werden können, vergleichen Sie den codierten Inhalt mit dem vereinbarten Format. Ist der Wert gültig, öffnet jedoch den falschen Datensatz, untersuchen Sie die Zuweisung der Identifikatoren und die Anwendungszuordnung. Dies sind vorgeschlagene Fehlerbehebungspfade und keine austauschbaren Gründe, um jeden Code zu vergrößern.
Wenn der Pilot erfolgreich ist, sind die genehmigte Zeichnung, die Nutzlastkonvention, die Reader-Konfiguration und die Akzeptanzkriterien gemeinsam zu dokumentieren. Eine spätere Änderung eines dieser Eingangsparameter gibt dem Team einen klaren Anlass, die betroffenen Prüfungen erneut durchzuführen.
Stellen Sie sicher, dass die Markierung während der Handhabung der Platine lesbar bleibt.
Wenn das Scannen erfolgt, während die Platinen in einem Träger verbleiben, sind die markierte Oberfläche und der Lesezugriff zusammen mit den Halteanforderungen der Platine zu bewerten. Quanduns ESD-Tray-Sortiment ist ein Ausgangspunkt für Optionen der physischen Handhabung; die tatsächliche Schalenkonfiguration muss dennoch zur Baugruppe und ihrem Handlingweg passen.
Die Lesbarkeit des Codes, die Identität des Trägers und die ESD‑Eignung bleiben eigenständige Bewertungsaspekte. Bei der endgültigen Übergabe sind die physikalische Platine, der Datensatz, auf den sie sich bezieht, sowie die vereinbarte Methode zur Auswertung in jeder Verarbeitungsphase zu benennen.
Referenzen
- DENSO WAVE: Ermittlung des QR-Code-Bereichs — Symbolfußabdruck und vierfache Ruhezone.
- DENSO WAVE: Modulgröße einstellen — Markierung und Leser-Auflösung.
- NCAB-Gruppe: Leiterplatteninformationen und Rückverfolgbarkeitscodes — QR- und Data-Matrix-Identifikationskontext.
- Cognex: Einführung in die Barcode-Verifikation — Unterschiede zwischen Lesen, Datenvalidierung und Qualitätsprüfung.






