


ESD-Verpackungsschalen Es sollte sichergestellt werden, dass die richtigen Bauteile in der richtigen Reihenfolge bereitgestellt werden, wobei die Kennzeichnung und der vorgeschriebene ESD-Handhabungsweg zu beachten sind. Ein Traysystem, das lediglich alles aufnimmt, kann dennoch zu vermischten Chargen, versteckten Fehlmengen, erschwerten Kommissionierprozessen oder unzulässigem Kontakt mit Bauteilen führen.
Erstellen Sie das Layout anhand der Stückliste, der Montageabfolge, der Bauteilumgrenzungen und des Nachfüllverfahrens. Anschließend überprüfen Sie die beladene Schale hinsichtlich Lagerung, Transport, Übergabe und Rückführung. Das Ergebnis sollte ein kontrolliertes Kit sein – nicht ein ansprechendes, aber mehrdeutiges Raster.
1. Definieren Sie ESD-Kitting-Trays aus dem Kit
Beginnen Sie mit einem Arbeitsauftrag oder einer Montageeinheit. Führen Sie jede Komponente, die Menge, den Verpackungszustand, die Los- oder Datumscode‑Regel, die Ausrichtung, die Empfindlichkeit sowie den Einsatzort auf. Kennzeichnen Sie Komponenten, die bis zum Erreichen einer geschützten Arbeitsstation versiegelt bleiben müssen, sowie Komponenten, die nur dann in ein gemeinsames Fach gelegt werden dürfen, wenn eine Vermischung weder die Identität noch die Qualität beeinträchtigt.
Legen Sie fest, wer bei jeder Übergabe für die Vollständigkeit verantwortlich ist. Das Lager kann das Kit zusammenstellen, ein Materialflussmitarbeiter kann es transportieren, und ein Bediener kann die Teile nacheinander entnehmen. Wenn das Traysystem zur Nachbefüllung zurückgeht, legen Sie fest, wer die verbleibenden Teile zählt und wie ein unvollständiges oder durchmischtes Kit gesondert behandelt wird.
| Layout-Eingabe | Tablettentscheidung | Genehmigungsprüfung |
|---|---|---|
| Komponentenumfang | Hohlraum- oder Kompartimentgröße und Freiraum | Das größte zugelassene Gehäuse passt ohne Beeinträchtigung durch Leitungen, Steckverbinder oder Oberflächen. |
| Menge und Reihenfolge | Eine Position pro Artikel, Gruppe oder Montageschritt | Der Bediener kann identifizieren und greifen, ohne unzugehörige Teile zu überqueren. |
| Loskontrolle | Fest montierte Position, herausnehmbarer Becher oder separates Fach | Gemischte Chargen und zurückgegebene Teile bleiben identifizierbar. |
| Nachschub | Feste Beschriftungen, Zählmarken und Sichtbarkeit leerer Positionen | Engpässe und Fehlteilzustände sind bereits vor der Freigabe sichtbar. |
| Route | Anforderung zum Abdecken, Stapeln, Transportieren in Behältern, auf Wagen oder von Hand | Das beladene Fach bleibt bei jedem Übergabevorgang stabil und lesbar. |
2. Erstellen Sie das Layout aus der Stückliste und der Reihenfolge.
Ordnen Sie häufig oder zuerst verwendete Teile so an, dass der Bediener sie erreichen kann, ohne über das Fach hinweggreifen zu müssen. Halten Sie optisch ähnliche Teile voneinander getrennt und weisen Sie jeder Position eine eindeutige Kennung zu. Bei Verwendung eines Kavitätenrasters sollte die Zuordnungstabelle Position, Teilenummer, Stückzahl und Revision verknüpfen. Farben können den Arbeitsablauf unterstützen, sollten jedoch nicht das alleinige Identifikationsmerkmal sein.
Sorgen Sie für ausreichend Freiraum, um mit bekleideten Fingern oder zugelassenen Werkzeugen arbeiten zu können. Tiefe, schmale Fächer können Mängel verdecken und die Entnahme erschweren. Große offene Bereiche können das Verrutschen von Bauteilen ermöglichen. Bei losen Kleinteilen sind herausnehmbare Becher, Deckel, Trennwände oder eine zusätzliche Tasche nur dann zu prüfen, wenn diese Elemente die Anforderungen an den ESD-Schutz und die Kennzeichnung gewährleisten.
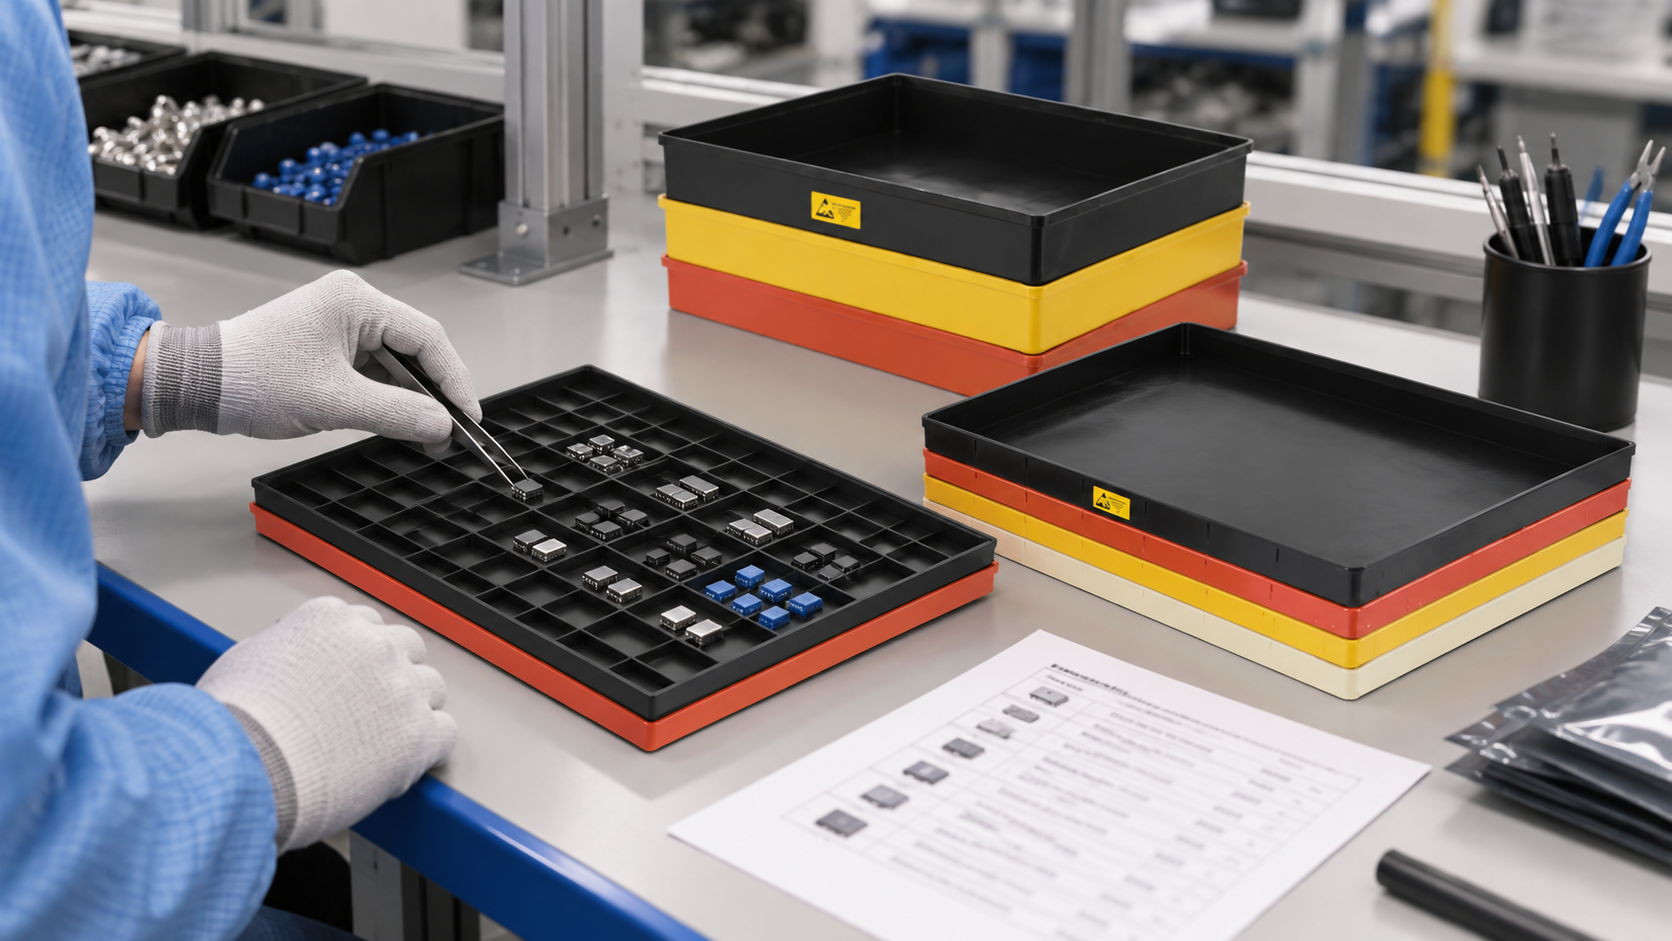
3. Bewegung, Nachschub und Übergabe steuern
Die aktuelle CH-ESD ESD-Tray-Kategorie beschreibt Trays zur Lagerung, Organisation und zum Transport von Bauteilen und Leiterplatten während der Montage und Prüfung. Verwenden Sie diese Familie als Ausgangspunkt und legen Sie anschließend die konkrete Traykonstruktion, die Anordnung der Fächer oder des Rasters, die Auflagefläche, die Abdeckungs- oder Stapelschnittstelle sowie die ESD‑Eigenschaften fest.
Die Anforderungen von NASA Marshall umfassen das Kitting und den Versand im Rahmen eines ESD-Handhabungsprozesses, und ANSI/ESD S541 behandelt die Verpackungseigenschaften während der Produktion, des Transports und der Lagerung. Die praktische Auswirkung ist, dass ein Kitting-Tray als Teil seiner Transportroute zugelassen werden sollte. Ein Tray, der an einer geerdeten Werkbank funktioniert, könnte eine Abdeckung, einen Transportbehälter oder andere Handhabungsanweisungen benötigen, wenn er einen unkontrollierten Gang oder ein Lager durchquert.
Definieren Sie das Nachbestellungssignal vor der Freigabe. Eine leere Position kann den Verbrauch anzeigen, birgt jedoch auch die Gefahr, dass ein Artikel übersehen wird. Verwenden Sie ein Zählblatt, einen Barcode, einen Materialbegleitschein oder eine digitale Transaktion, die zum bestehenden Produktionssystem passt. Quarantänisieren Sie fehlerhafte, beschädigte, nicht identifizierte oder überschüssige Teile, anstatt sie ohne nachvollziehbare Entscheidung in ein offenes Fach zurückzugeben.
Wenn ein Bausatz eine geschlossene Bewegung erfordert, vergleichen Sie einen ESD-Box als äußeren Handhabungsbehälter. Überprüfen Sie anhand des beladenen Musters die Passform der Schale, den Deckelabstand, die Sichtbarkeit der Etiketten und das Stapelverhalten.
4. Das Fach mit einer beladenen Probe genehmigen.
Übergeben Sie dem Lieferanten die Komponentenbeutel, die Stückzahl je Position, die zugelassenen Kontaktflächen, die Ausrichtung, die maximal zulässige Beladungsmasse, die Zugriffsmethode, den Transportweg, die Notwendigkeit einer Abdeckung oder Stapelung sowie das voraussichtliche Reinigungs- oder Wiederverwendungsverfahren. Fordern Sie für die konkret angebotene Konfiguration die Schalenzeichnung, das Material, das Herstellungsverfahren, die ESD‑Eigenschaften, die Prüfbasis und die Revision an.
- Montieren Sie jedes zugelassene Bauteil und prüfen Sie Passform, Fingerzugänglichkeit, Sichtverhältnisse und Ausrichtung.
- Führen Sie die tatsächliche Kommissioniersequenz aus und notieren Sie alle überkreuzten Bewegungen oder mehrdeutigen Positionen.
- Führen Sie das Fach in seiner normalen Ausrichtung durch das Regal, den Wagen, die Werkbank und die Übergabepunkte.
- Prüfen Sie Etiketten, Chargentrennung, Fehlmengen, Restbestände und Rückläufe.
- Sperren Sie das genehmigte Layout, die Trayspezifikation, die Materialnachweise und die Arbeitsanweisung gemeinsam.
Die Freigabe ist zu wiederholen, wenn sich die Stückliste, das Bauteilgehäuse, die Stückzahl, die Anordnung der Kavitäten, das Material, der Lieferant, die Abdeckung, die Stapelweise oder die Bestückungsroute ändern. Dadurch bleibt das Traysystem stets auf die Montageaufgabe abgestimmt, und es wird verhindert, dass ein praktischer Behälter zu einem unkontrollierten Prozessschritt wird.
Messen Sie den ersten Piloten anhand einfacher Prozessdaten: Pickfehler, vor der Freigabe festgestellte fehlende Teile, Nachfüllvorgänge sowie die Zeit, die für das Suchen oder Neuausrichten von Teilen aufgewendet wird. Nutzen Sie die Beobachtungen, um Positionen zu verschieben oder Beschriftungen zu ändern, und fixieren Sie anschließend das akzeptierte Layout. Die Daten bewerten den Arbeitsablauf; sie belegen jedoch nicht die ESD‑Leistung, die weiterhin an Material‑ und Handhabungsnachweise gebunden ist.
Den genehmigten Übergabe- und Nachfüllverantwortlichen in der Arbeitsanweisung dokumentieren.
Bewahren Sie ein zugelassenes, geladenes Kit als Ausbildungs- und Referenzexemplar auf.
Referenzen
- NASA MSFC-RQMT-2918E — Kontext des Verpackungs-, Handhabungs-, Kommissionier- und Versandprozesses.
- EOS/ESD Association: ANSI/ESD S541-2026 — Verpackungseigenschaften über die Bereiche Produktion, Transport und Lagerung hinweg.
- NASA-STD-8739.6B — ESD-schützende Verpackung und Handhabungsumgebung.






