


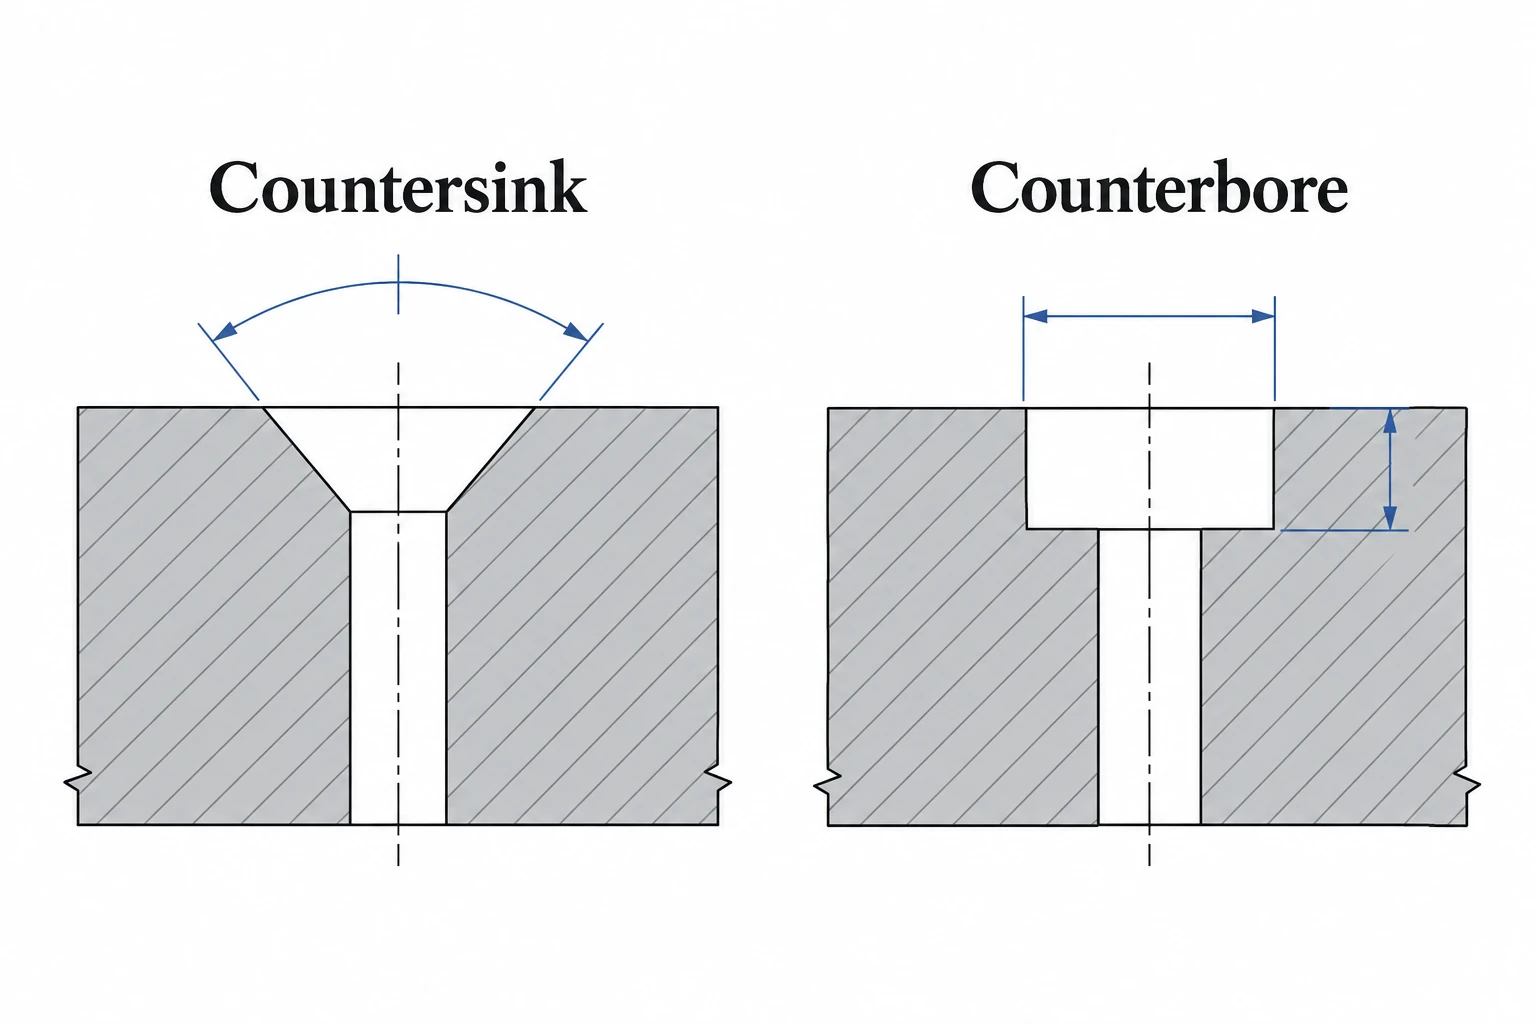
カウンターシンクとカウンターボア 結局のところ、穴周辺の凹みの形状が重要です。カウンターシンクは円錐形で、それに適合する皿頭の留め具を支えます。カウンターボアは円筒形で、平らな肩部があり、適切なフラットベアリングヘッドに対応できます。どちらも留め具を埋め込むのに役立ちますが、互換性のある形状ではありません。
穴の記入を完了する前に、締結部品と必要な座面状態を選択してください。「ねじを面一にする」という記述は目標を示すものですが、部品の製造や検査を行うには十分な情報ではありません。
カウンターシンクとカウンターボアの違い:形状
| 機能 | 座ぐり | カウンターシンク |
|---|---|---|
| 上の凹み | 円錐形の | 円筒形の |
| ヘッドの座面 | 角度のついた面 | 平らな肩 |
| 典型的なマッチングヘッド | 対応する皿頭 | 互換性のある円筒形またはその他のフラットベアリングヘッド |
| 主要なレセスの説明 | 直径と包含角 | 直径と深さ |
| 別々の情報 | 基礎となる穴とその目的 | 基礎となる穴とその目的 |
上面からの視点では、両方の形状とも同心円状に見えることがあります。しかし断面図にすると違いがはっきりとわかります。カウンターシンクは小さな穴に向かって傾斜しており、一方、カウンターボアには段差があり、平らな座面を持っています。この違いは、見積もりが実物サンプルではなく図面に基づいて行われる場合に重要です。
目に見える頭部だけでなく、接触面も合わせてください。
留め具の頭部下面の形状が、凹部への接触状態を決定します。円錐形の頭部には対応する座面角度が必要であり、平座面の頭部には所定の支持面が必要です。写真上で一見十分な大きさに見えても、その関係が確立されているとは限りません。
設計者は、頭部が面と同一面にあるか、表面より下に収まるか、あるいは意図的に突出するかを明確に定義しておく必要があります。これらはそれぞれ異なる受入条件となります。選定した締結部品または規格を図面に併記しておき、後から締結部品を変更しても座付け条件が無意識のうちに変わることがないようにしてください。
万能の優れた特徴というものは存在しません。選択は、接合部の種類、利用可能な材料、作業のしやすさ、および求められる形状によって異なります。カウンターシンクもカウンターボアも、それ自体が存在するだけで接合部の強度を保証するわけではありません。
図面の注記には何を記載すべきですか?
座ぐり穴の場合は、対応する下穴を特定し、リセス径および包含角ならびに適用される公差を指定してください。段付き穴の場合は、対応する下穴を特定し、段付き穴の直径および深さを指定してください。繰り返し配置される形状については、図面の通常の寸法記入方式に従って個数と位置を記入してください。
凹み部から下穴の機能を推測してはなりません。すり抜け穴、ねじ切り加工、および異なる組立構成では、それぞれ要求される条件が異なります。完全な図面では、凹み部の記述と下穴の記述を一貫して明確に示す必要があります。
座ぐりの記号は一般的にV字型のマークで表され、一方、段付き穴の記号はU字型に近い形状で表されます。図面を電子メールやスプレッドシートにコピーすると、記号が正しく表示されないことがあります。貼り付けた記号だけに頼るのではなく、正式に承認された図面または曖昧さのない文書による記述を保持してください。
カウンターシンクとスポットフェイスは同じ要求ではありません。
スポットフェイスは、浅い平坦な座面を形成します。一方、カウンターシンクは通常、頭部や関連部品が収まるよう、より深い凹部を作ります。Xometryでは、上部の穴の形状における用途と深さの違いについて説明しています。
平らな座面を確保するだけが要求である場合、深いカウンターシンクの指示を追加すると、意図しない機能が付加される可能性があります。逆に、スパットフェイスの記載だけでは、埋め込み頭ネジ用の沈み部として十分な深さが得られないこともあります。寸法を確定する前に、必ず設置条件を明確に記述してください。
材料とプロセスは依然として製造性に影響する
プロトラボス社の板金加工ガイドでは、切削によるカウンターシンクと成形によるカウンターシンクを区別しています。これは、見た目が似ている仕上げであっても、製造工程が異なる場合があるという重要なポイントを改めて示すものです。サプライヤーが提示する公差範囲は、選定した加工方法および部品形状に適用されるものでなければなりません。
実務上の要求事項には、公開済みの図面改訂版、材料および板厚、締結部品の識別情報、求められる頭部位置、ならびに受入寸法が含まれます。サプライヤーから工程変更の提案があった場合は、その名称のみで承認するのではなく、変更後の仕様が当該要求事項を満たしているかを比較検討してください。
電子機器の組み立てにおいては、締結部品の組み付けが完了した後も、取り扱い用サポートに適合していることを確認してください。クァンドゥンの ESDトレイのオプション 組立部品の実際の突出部および接触面に対して評価されるべきである。その取り扱いに関する確認は、穴形状の加工または承認とは別に行われる。






